
 THỰC ĐƠN
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
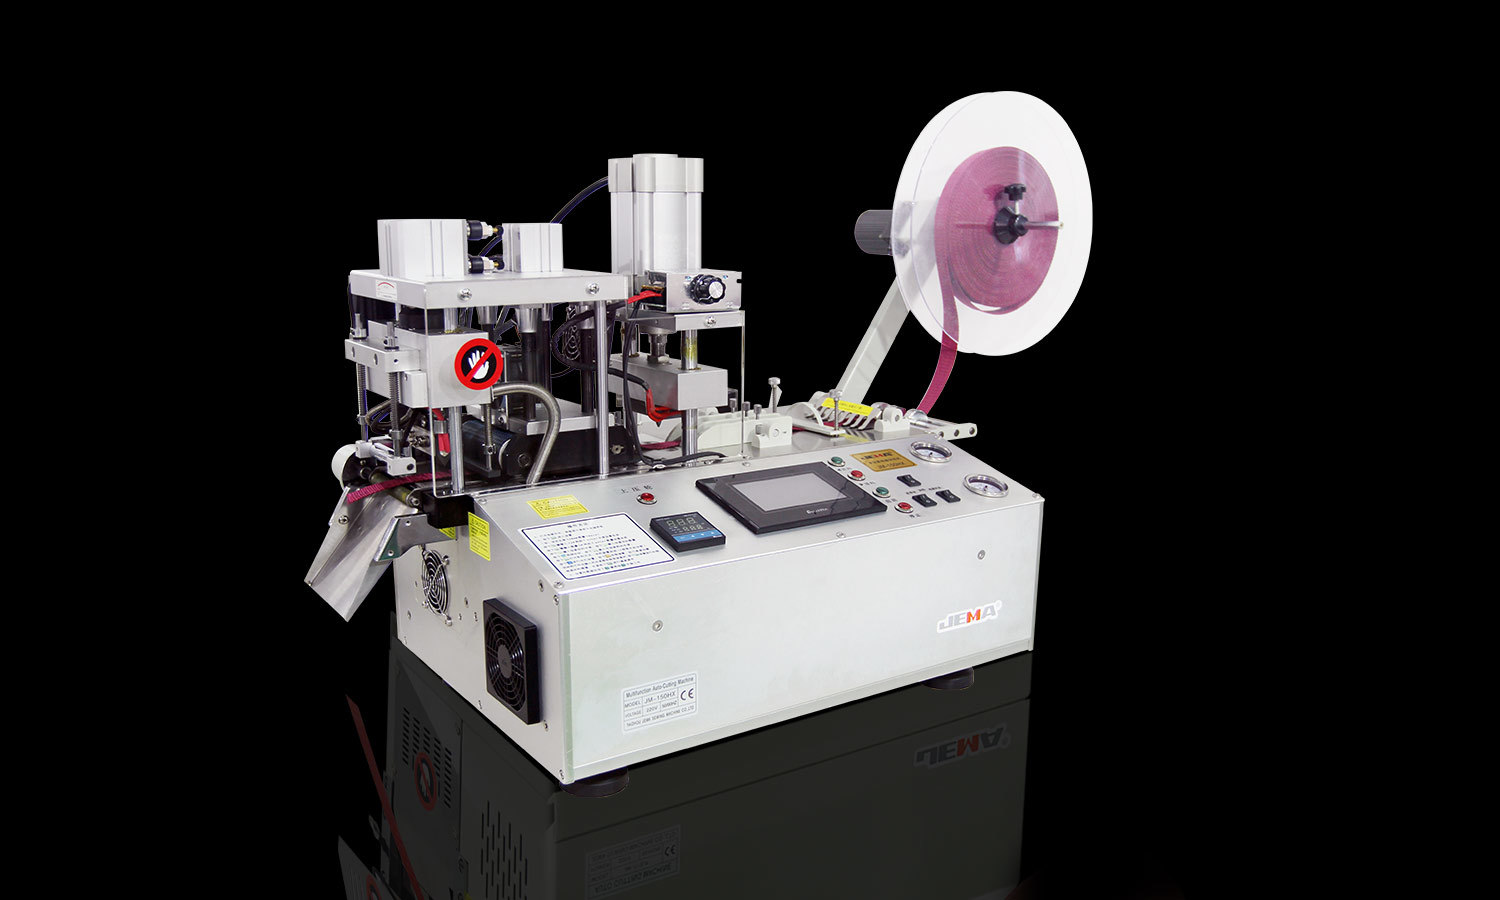
Băng xuất hiện ở khắp mọi nơi - lắp ráp điện, đóng gói, sản xuất ô tô, sản xuất dệt may, bạn có thể đặt tên cho nó. Nó trông giống như vật liệu đơn giản nhất có thể tưởng tượng được, nhưng các loại băng khác nhau thực sự hoạt động theo những cách cực kỳ khác nhau khi lưỡi dao tiếp xúc với chúng. Một số chạy mỏng và linh hoạt; một số khác lại dày, co giãn, dính hoặc được gia cố bằng các sợi chống lại sự phân tách. Những khác biệt này định hình cách băng di chuyển qua máy và mức độ cắt thực sự của nó một cách sạch sẽ.
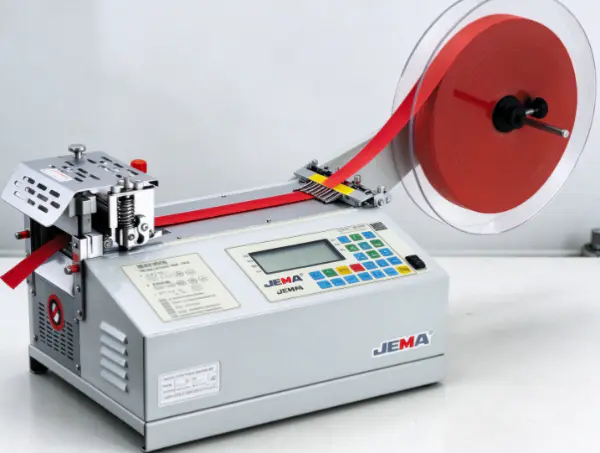
Một máy cắt băng keo điện tồn tại để mang lại sự nhất quán thực sự cho quá trình này. Nó nạp băng, định vị, cắt băng theo bất kỳ yêu cầu nào của người vận hành. Nhưng máy vẫn phải thực sự phù hợp với vật liệu chạy qua nó - một phương pháp cắt để xử lý băng giấy đẹp mắt có thể bị bong ra do băng vải đàn hồi hoặc băng dính chắc trong hỗn hợp.
Việc nắm bắt được cách các máy này xử lý các vật liệu khác nhau sẽ giúp nhà sản xuất chọn được thiết bị phù hợp, giảm thiểu các vấn đề về cắt và duy trì quy trình làm việc ổn định. Bản thân vật liệu, chất kết dính, cấu trúc lớp nền, mục đích sử dụng dự kiến - tất cả đều định hình quá trình cắt theo những cách đáng để hiểu trước.
Điều gì khiến các vật liệu băng khác nhau khó cắt?
Khả năng cắt của băng không chỉ dừng lại ở độ dày. Vật liệu lớp nền, tính linh hoạt, đặc tính kết dính, cấu trúc bề mặt — tất cả những điều này định hình nên kết quả cuối cùng theo những cách không phải lúc nào cũng rõ ràng khi nhìn thoáng qua.
Băng giấy thường dễ sử dụng vì lớp nền của nó khá ổn định. Nó thường hướng dẫn vào vị trí mà không cần kéo giãn nhiều. Điều đó có nghĩa là giấy mỏng có thể bị nhăn hoặc rách nếu bị kéo không đều hoặc bị kéo quá căng trên đường đi.
Băng phim nhựa hoạt động hoàn toàn khác. Mặt sau của chúng dễ uốn cong và căng ra dưới áp lực. Nếu vật liệu dịch chuyển ở giữa bước tiến, vết cắt sẽ nhanh chóng không đều. Bề mặt nhẵn cũng khiến việc căn chỉnh khó giữ hơn, đặc biệt khi cuộn giấy không nằm đúng vị trí ngay từ đầu.
Băng vải mang lại sự đau đầu cho chính nó. Cấu trúc dệt hoặc không dệt có thể để lại các sợi rời dọc theo mép cắt. Một số băng vải cũng bị giãn khi kéo, làm ảnh hưởng đến chiều dài cuối cùng. Thiết lập cắt thích hợp cần phải kiểm soát đồng thời cả chuyển động của băng và tình trạng của cạnh của nó.
Cọc dính trên một lớp phức tạp khác. Băng có thể dính vào lưỡi dao, bề mặt dẫn hướng, vật liệu gần đó — và sự tích tụ chất kết dính dần dần làm giảm chất lượng cắt đồng thời khiến việc cấp liệu kém tin cậy hơn theo thời gian. Điều đó đặc biệt quan trọng với các lớp dính mềm hoặc dính.
Băng gia cố thực sự có thể khó tách hơn vì nó chứa các sợi hoặc vật liệu tăng cường khác được nướng bên trong. Những chất bổ sung này chắc chắn giúp tăng khả năng chống rách, nhưng chúng cũng đòi hỏi nhiều hơn từ những người có công nghệ tiên tiến khi thực hiện công việc.
Một electric tape cutting machine has to account for all of this. Material compatibility isn't just about motor power — feeding stability, blade design, cutting action, routine cleaning all play into the final result together.
Máy cắt băng keo điện cắt giấy và băng keo như thế nào?
Băng giấy và băng che xuất hiện liên tục trong công việc đóng gói, sơn, dán nhãn, lắp ráp tổng thể. Lớp nền tương đối ổn định của chúng phù hợp với hầu hết các máy cắt điện, mặc dù cấu trúc giấy và lớp dính vẫn cần được xử lý cẩn thận.
Trong quá trình vận hành, băng được dẫn từ cuộn về phía khu vực cắt. Máy giữ hoặc tiến vật liệu, sau đó lưỡi dao sẽ tách ra theo chiều dài cần thiết. Tùy thuộc vào thiết bị, người vận hành có thể chọn độ dài đặt trước hoặc điều khiển quá trình cắt bằng tay.
Băng giấy thực sự cần nạp ổn định hơn là lực kéo mạnh. Lực căng quá mức sẽ làm hỏng lớp nền, đặc biệt với băng keo hẹp hoặc giấy in yếu hơn. Nếu đường cấp liệu có những khúc cua sắc nét hoặc bề mặt tiếp xúc gồ ghề ở bất kỳ đâu, băng có thể bị nhăn hoặc rách trước khi chạm tới lưỡi dao.
Băng che tạo thêm một nếp nhăn nữa - chất kết dính của nó phải luôn dễ quản lý trong suốt quá trình. Nếu chất kết dính chuyển sang lưỡi dao hoặc thanh dẫn hướng, băng sẽ bắt đầu bị kéo thay vì di chuyển trơn tru. Các vết cắt trở nên không nhất quán nhanh chóng và người vận hành phải dừng máy để vệ sinh thường xuyên hơn bất kỳ ai muốn.
Tình trạng lưỡi dao cũng rất quan trọng ở đây. Một cạnh bị mòn sẽ làm nát hoặc rách giấy thay vì tách nó ra một cách sạch sẽ, để lại các cạnh thô và các sợi rời. Giữ cho khu vực cắt sạch sẽ và lắp lưỡi cắt phù hợp với băng giúp duy trì kết quả ổn định sau nhiều lần cắt.
Các nhà sản xuất sử dụng nhiều loại băng giấy cũng nên cân nhắc về chiều rộng cuộn, độ bền của lớp nền, khả năng kết dính với nhau. Một chiếc máy xử lý tốt một cuộn băng giấy có thể cần phải điều chỉnh thực sự khi vật liệu trở nên mỏng hơn, tinh tế hơn hoặc dính hơn.
Máy xử lý màng nhựa và băng vinyl như thế nào?
Màng nhựa và băng vinyl xuất hiện liên tục trong công việc điện, lắp ráp sản phẩm, bảo vệ bề mặt, sản xuất nói chung. Lớp nền mềm dẻo, mịn màng khiến chúng khác biệt khá nhiều so với các vật liệu làm từ giấy.
Kiểm soát chuyển động là thách thức chính ở đây. Màng nhựa mỏng bị giãn hoặc nhăn khi kéo quá chắc. Nếu băng dịch chuyển sang một bên giữa quá trình cấp liệu, lưỡi dao sẽ hoàn toàn lệch khỏi vị trí cắt dự định. Giá đỡ cuộn ổn định và đường dẫn nạp được căn chỉnh tốt sẽ giúp bạn thực hiện được điều này một cách lâu dài.
Hành động cắt ghép cũng phải phù hợp với diễn biến thực tế của phim. Một số vật liệu được tách sạch dưới lưỡi dao thích hợp; một số khác biến dạng trước khi vết cắt kết thúc. Một lưỡi dao cùn hoặc một lưỡi không khớp với mặt sau sẽ khiến màng bị giãn, gấp lại hoặc phát triển một cạnh không đều.
Băng vinyl thường kết hợp lớp nền dẻo với lớp dính. Tính linh hoạt đó giúp nó bao bọc các bề mặt một cách đẹp mắt trong quá trình sử dụng, nhưng nó cũng có thể khiến miếng cắt bị cuộn tròn hoặc dính vào các bộ phận gần đó một cách bất ngờ. Máy cần nhả phôi thành phẩm một cách sạch sẽ, không được kéo ra khỏi vị trí hoặc để dính vào khu vực lưỡi dao.
Dư lượng chất kết dính đặc biệt rắc rối khi cắt nhiều lần theo thời gian. Khi tích tụ, nó cản trở chuyển động của lưỡi dao và khiến băng bị kéo hoặc tụ lại ngay xung quanh điểm cắt. Việc kiểm tra và vệ sinh thường xuyên giúp ngăn ngừa sự tích tụ nhỏ trở thành vấn đề sản xuất thực sự.
Người vận hành không nên cho rằng mọi băng nhựa đều xử lý theo cùng một cách, đáng để lặp lại. Các màng khác nhau phản ứng khác nhau với lực căng, áp suất, tiếp xúc với lưỡi dao. Kiểm tra băng thực tế trong điều kiện hoạt động bình thường thực sự là cách đáng tin cậy duy nhất để xác nhận nguồn cấp dữ liệu của máy và cắt băng một cách nhất quán.
Các nhà sản xuất nên biết gì về vải và băng thun?
Băng vải giành được vị trí ở bất cứ nơi nào có tính linh hoạt, tiếp xúc bề mặt hoặc khả năng chống rách. Nó có thể là sợi dệt, vật liệu không dệt hoặc lớp nền dệt được phủ chất kết dính. Băng đàn hồi có thêm độ xoắn riêng vì nó giãn ra khi bị căng và đàn hồi trở lại khi lực kéo đó buông ra.
Đối với băng vải, chất lượng cạnh có xu hướng là điểm dính thực sự. Một lưỡi dao phù hợp sẽ tách vật liệu một cách sạch sẽ mà không để lại quá nhiều sợi rời hoặc kéo sợi ra khỏi lớp nền. Kết quả phụ thuộc vào cấu trúc dệt cũng như tình trạng và hành động cắt của lưỡi dao.
Việc cho ăn cần được chăm sóc thực sự ở đây. Kéo vật liệu không đều và vật liệu bị xoắn hoặc trôi ra khỏi vị trí cắt dự kiến. Đường cấp liệu được căn chỉnh phù hợp giúp băng luôn phẳng khi tiếp cận lưỡi dao.
Băng đàn hồi đòi hỏi sự chú ý chặt chẽ hơn nữa đến độ căng đặc biệt. Kéo dài trong khi cho ăn, nó đọc lâu hơn trạng thái thư giãn thực sự của nó. Sau khi được cắt và thả ra, nó sẽ co lại - tạo ra một khoảng cách thực sự giữa chiều dài được đo ở giữa quá trình nạp và chiều dài của sản phẩm đã hoàn thiện đang nằm trong tay.
Một thiết lập máy phù hợp sẽ giảm thiểu sự kéo dài không cần thiết bất cứ khi nào có thể. Người vận hành có thể cần phải suy nghĩ lại cách giữ cuộn, cách vật liệu di chuyển qua các thanh dẫn hướng, liệu quá trình cắt có cho phép băng được giữ tương đối thoải mái trong suốt quá trình hay không.
Mục đích sử dụng dự kiến cũng định hình những gì được coi là độ hoàn thiện cạnh có thể chấp nhận được. Băng dùng để buộc tạm thời có các tiêu chuẩn khác với băng được chế tạo thành sản phẩm dệt thành phẩm. Các nhà sản xuất nên xác định rõ ý nghĩa thực sự của "mức cắt chấp nhận được" trước khi đánh giá thiết bị theo nó.
Máy cắt băng keo điện có thể xử lý bọt và băng keo hai mặt không?
Băng keo xốp và băng keo hai mặt xuất hiện khắp mọi nơi trong công việc lắp đặt, đệm lót, dán kín, lắp ráp sản phẩm. Cấu trúc của chúng làm cho việc cắt trở nên phức tạp hơn đáng kể so với việc cắt với lớp nền giấy hoặc phim đơn giản.
Băng xốp mang một lớp mềm nén dưới áp lực. Nếu thao tác cắt không phù hợp với vật liệu, bọt sẽ xẹp xuống thay vì tách ra rõ ràng — và nó cũng có thể đàn hồi trở lại sau khi cắt, khiến cạnh trông khác đi khi áp suất giảm đi.
Lớp dính mang lại mối lo riêng. Băng keo xốp và băng keo hai mặt dính vào lưỡi dao, thanh dẫn hướng và bất kỳ bề mặt nào thu thập các sản phẩm đã hoàn thiện. Điều đó làm chậm toàn bộ quá trình và làm cho việc loại bỏ thực sự khó khăn hơn.
Băng keo hai mặt thường có lớp lót bảo vệ lớp keo dính trước khi sử dụng. Tùy thuộc vào sản phẩm, máy có thể cần phải cắt băng và lớp lót lại với nhau hoặc xử lý mọi thứ theo cách bảo quản lớp lót nguyên vẹn. Cách tiếp cận phù hợp thực sự phụ thuộc vào cấu trúc của băng và những gì thành phẩm thực sự cần.
Sự phù hợp của lưỡi dao là vấn đề quan trọng đối với cả hai loại vật liệu. Một vết cắt rõ ràng sẽ tách lớp nền ra mà không làm nát lớp bọt quá mức hoặc làm tràn chất kết dính ra các bề mặt gần đó. Máy cũng cần hỗ trợ khả năng loại bỏ từng mảnh một cách đáng tin cậy sau khi cắt.
Các nhà sản xuất có thể kiểm tra tính tương thích dựa trên một số điểm thực tế:
- Băng có được nạp mà không bị giãn hoặc nén quá mức không?
- Lưỡi dao có thể tách vật liệu mà không để lại cạnh không đều?
- Chất kết dính có tích tụ xung quanh khu vực cắt theo thời gian không?
- Liệu các sản phẩm đã hoàn thiện có thể lấy ra mà không bị gấp, rách hoặc dính vào nhau không?
- Quá trình này có nhất quán thông qua hoạt động lặp đi lặp lại không?
Những lần kiểm tra này giúp xác định xem thiết bị hiện có có thực sự phù hợp hay không hoặc liệu có thực sự cần một cách bố trí lưỡi dao, phương pháp nạp hoặc thiết kế máy khác hay không.
Máy cắt băng keo điện xử lý băng keo gia cố và băng đặc biệt như thế nào?
Một số băng được thiết kế dành cho những ứng dụng có yêu cầu thực sự cao, được đóng gói bằng vật liệu giúp tăng cường độ bền, khả năng cách nhiệt, khả năng chống rách hoặc bảo vệ bề mặt. Băng gia cố bằng sợi và một số băng dính công nghiệp nhất định rơi vào thùng này.
Gia cố thay đổi hoàn toàn cách vật liệu phản ứng với việc cắt. Các sợi có thể chống lại sự phân tách ngay cả khi lớp nền xung quanh tự cắt đủ dễ dàng. Nếu lưỡi dao không thể xử lý được cấu trúc gia cố đó, cạnh hoàn thiện sẽ có các sợi không bị cắt hoặc các sợi bị kéo ra khỏi nó.
Lưỡi cắt cần phải tương thích với toàn bộ cấu trúc băng, không chỉ bề mặt bên ngoài nhìn thẳng vào bạn. Băng có lớp nền màng mỏng nhưng sợi bên trong chắc chắn thường cần một phương pháp cắt hoàn toàn khác so với màng nhựa đơn giản.
Một số loại băng đặc biệt có bề mặt có kết cấu, lớp dính dày hoặc sự kết hợp lớp nền khác thường. Những đặc điểm này ảnh hưởng đến cách vật liệu đi qua các hướng dẫn và cách nó hoạt động sau khi cắt. Bề mặt bám tốt trong quá trình thi công có thể tạo ra nhiều ma sát hơn khi di chuyển qua chính máy.
Trong những trường hợp này, các nhà sản xuất thực sự cần phải cùng nhau đánh giá toàn bộ quá trình cắt. Băng cần được nạp mà không bị xoắn, giữ đúng vị trí, tách ra mà không bị lực quá mạnh hoặc biến dạng trên đường đi. Lưỡi dao cần phải phù hợp với vật liệu khi quá trình sản xuất tiếp tục diễn ra.
Đáng để suy nghĩ về cách sử dụng băng sau khi cắt. Băng keo cách điện, băng bảo vệ, băng keo công nghiệp đều có những yêu cầu khác nhau về tình trạng cạnh và chiều dài mảnh. Quá trình cắt phải bảo toàn mọi đặc điểm mà bước sản xuất tiếp theo thực sự cần.
Việc chạy thử mẫu với vật liệu thực tế có xu hướng cho bạn biết nhiều điều hơn là chỉ dựa vào nhãn danh mục chung của nó. Hai băng gia cố có thể trông gần giống nhau nhưng vẫn hoạt động hoàn toàn khác nhau do sự khác biệt về cấu trúc sợi, chất kết dính hoặc lớp nền bên dưới nắp.
Những tính năng nào của máy giúp phù hợp với các vật liệu băng khác nhau?
Một electric tape cutting machine needs more than just a powered blade to handle a real range of materials. Several design features shape whether tape moves smoothly, stays aligned, and separates cleanly through the whole run.
Cho ăn và căn chỉnh. Đầu cấp liệu ổn định, không bị xoắn, nhăn, lệch sang một bên. Các thanh dẫn hướng có thể điều chỉnh hoặc giá đỡ cuộn phù hợp phù hợp với các định dạng cuộn và chiều rộng băng khác nhau. Vật liệu phải đến khu vực cắt ở vị trí thực sự có thể dự đoán được mọi lúc.
Lưỡi cắt và hành động. Lưỡi dao cần phải phù hợp cụ thể với đặc tính lớp nền và chất kết dính của băng. Một thiết lập cắt để xử lý giấy đẹp có thể hoàn toàn không đạt được dấu vết bằng vải đàn hồi, xốp hoặc vật liệu gia cố. Tình trạng lưỡi dao cần được kiểm tra như một hoạt động bảo trì định kỳ chứ không phải là vấn đề cần cân nhắc.
Kiểm soát độ dài. Cho ăn liên tục hỗ trợ độ dài cắt lặp lại một cách đáng tin cậy. Nhưng các vật liệu dẻo và đàn hồi thay đổi chiều dài khi bị căng - cách đo và kiểm soát chiều dài cần phải phản ánh hành vi thực tế đó chứ không phải bỏ qua nó.
Xử lý thành phẩm. Các mảnh cắt phải dễ dàng lấy ra mà không dính vào khu vực lưỡi dao hoặc bị rối. Đặc biệt phù hợp với các dải hẹp, băng xốp mềm và các vật liệu kết dính dễ bị cong.
Truy cập làm sạch và bảo trì. Chất cặn bám dính, bụi bẩn, sợi rời đều cản trở hoạt động theo thời gian. Thiết kế giúp tiếp cận thuận tiện khu vực cắt giúp việc vệ sinh định kỳ dễ dàng hơn và giúp người vận hành phát hiện sự mài mòn trước khi nó bắt đầu ảnh hưởng đến thành phẩm.
| Chất liệu băng | Thử thách cắt chung | Xem xét máy chính |
|---|---|---|
| Băng giấy | Các cạnh bị rách, nhăn hoặc thô ráp | Cho ăn ổn định và lưỡi dao phù hợp |
| Băng phim nhựa | Kéo dài, dịch chuyển hoặc gấp | Căn chỉnh và kiểm soát căng thẳng |
| Băng vinyl | Tính linh hoạt và tích tụ chất kết dính | Làm sạch bề mặt cắt và kiểm soát cặn |
| Băng vải | Sợi lỏng lẻo và sờn cạnh | Sự phù hợp của lưỡi và định vị vật liệu |
| Băng đàn hồi | Kéo dài và co lại | Căng thẳng cho ăn thấp, nhất quán |
| Băng xốp | Nén và dính các cạnh | Hành động cắt và loại bỏ thành phẩm |
| Băng keo hai mặt | Chuyển chất kết dính và xử lý lớp lót | Thiết lập cắt cụ thể cho vật liệu |
| Băng gia cố | Sợi chưa cắt hoặc các cạnh không đều | Một lưỡi dao phù hợp với cấu trúc hỗ trợ đầy đủ |
Những tính năng này thực sự cần được đánh giá cùng nhau chứ không phải riêng lẻ. Một lưỡi dao phù hợp sẽ không mang lại kết quả nhất quán nếu băng được căn chỉnh kém khi đưa vào và việc nạp giấy ổn định không thể bù đắp cho lưỡi cắt không khớp với vật liệu.
Làm thế nào người vận hành có thể duy trì chất lượng cắt trên các vật liệu khác nhau?
Ngay cả một chiếc máy thực sự phù hợp cũng có thể cho ra những kết quả không nhất quán nếu thiết lập của nó không khớp với bất kỳ băng nào thực sự chạy qua nó. Những thay đổi về vật liệu nền, chất kết dính, tình trạng cuộn, yêu cầu sản xuất đều đòi hỏi phải có diện mạo mới trước khi bắt đầu vận hành.
Người vận hành có thể bắt đầu bằng cách kiểm tra trực tiếp cuộn băng và đường nạp. Cuộn giấy phải nằm chắc chắn và băng phải di chuyển mà không có lực cản không cần thiết trong suốt chặng đường. Các nếp nhăn, mép bị hư hỏng, cuộn dây không đều đều có thể làm hỏng vết cắt trước khi vật liệu chạm tới lưỡi dao.
Khu vực cắt cần được kiểm tra để phát hiện sự tích tụ chất kết dính, sợi lỏng lẻo, dấu hiệu mòn của lưỡi cắt. Dư lượng kéo băng; mép bị mòn làm tăng độ rách hoặc khiến vết cắt không hoàn chỉnh. Việc vệ sinh và thay thế lưỡi dao phải tuân thủ chặt chẽ hướng dẫn của nhà sản xuất thiết bị, không được phỏng đoán.
Chạy thử trong thời gian ngắn giúp xác nhận liệu thiết lập có thực sự phù hợp với vật liệu dự định hay không. Người vận hành nên kiểm tra các cạnh cắt, so sánh các miếng đã hoàn thiện với chiều dài yêu cầu, xem băng có bị giãn, cong hoặc dính trong quá trình gỡ bỏ hay không. Bất kỳ điều chỉnh nào cũng phải truy ngược lại hành vi thực tế của vật liệu chứ không phải giả định.
Khi chuyển đổi giữa các loại băng, bạn nên xem lại cài đặt máy mới thay vì chỉ lưu lại bất cứ thứ gì đã được quay số trước đó. Chẳng hạn, chuyển từ băng giấy sang vải co giãn thường có nghĩa là phải suy nghĩ lại hoàn toàn về tình trạng căng thẳng khi cho ăn. Việc chuyển từ vật liệu có độ bám dính thấp sang băng keo hai mặt dính có xu hướng ưu tiên việc làm sạch hơn trước.
Người vận hành cũng nên ghi chú về các vấn đề tái diễn và bất kỳ bước nào đã khắc phục chúng. Điều đó xây dựng một tài liệu tham khảo thực tế cho những thay đổi quan trọng trong tương lai và giúp các thành viên khác trong nhóm duy trì cùng một quy trình nhất quán.
Cuối cùng, khả năng tương thích của máy phụ thuộc vào mối quan hệ giữa băng, phương pháp cắt và cách thiết bị thực sự nạp và xử lý vật liệu. Việc hiểu rõ những yếu tố này cho phép các nhà sản xuất đưa ra những lựa chọn thiết bị sáng suốt và xây dựng các phương pháp cắt thực sự phù hợp với bất kỳ loại băng nào được sản xuất hàng ngày.
 + 86-576-88177528
 + 86-576-88172167

 Số 367 Đường Quảng Hưng, ξ Một con phố, Quận Jiaojiang, Thành phố Taizhou, China.

