

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Việc cắt băng trông có vẻ đơn giản từ bên ngoài, mặc dù đặc tính của vật liệu có thể thay đổi quy trình một cách đáng kể. Một dải hẹp có thể giãn ra trong khi nạp, cuộn tròn gần lưỡi dao, di chuyển sang một bên hoặc sờn sau khi tách ra. Những thay đổi như vậy có liên quan chặt chẽ đến cấu trúc của băng chứ không chỉ riêng thiết bị cắt.
Vật liệu đàn hồi đặc biệt nhạy cảm với lực căng. Kéo một đoạn băng co giãn trước khi cắt có thể thay đổi độ dài tạm thời của nó, do đó, vết cắt được thực hiện dưới lực căng có thể không thể hiện được chiều dài tự nhiên của nó sau khi thả ra. Băng nylon thường giữ hình dạng chắc chắn hơn, mặc dù kết cấu dệt có thể tạo ra mối lo ngại khác xung quanh mép cắt.
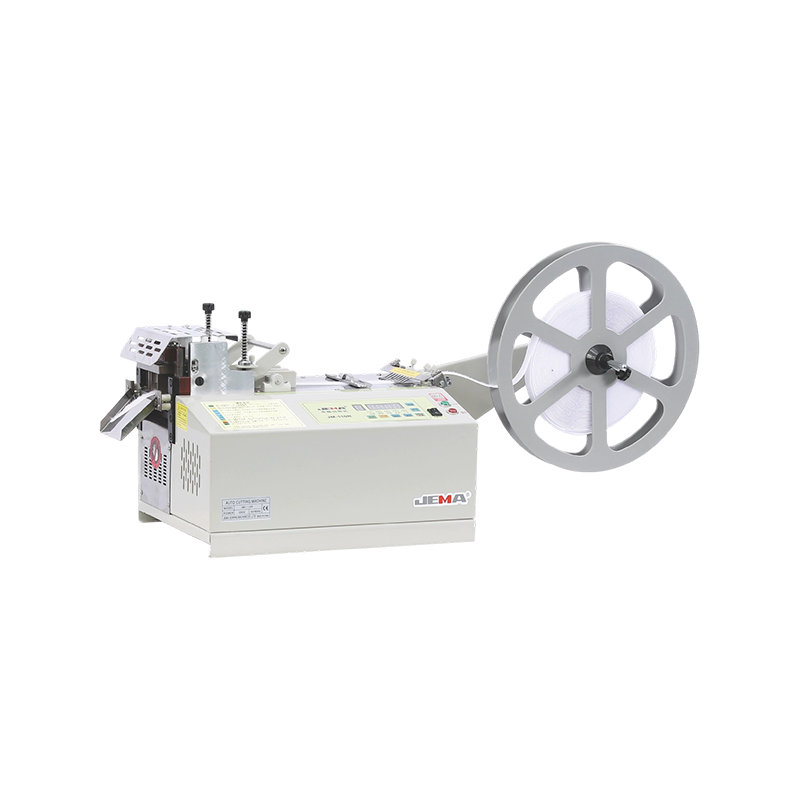
Do đó, Máy cắt băng đàn hồi cần phải hoạt động với các đặc tính chuyển động của vật liệu dẻo. A Máy cắt băng nylon phải giải quyết các yếu tố như kiểu dệt, độ dày, ma sát bề mặt và độ ổn định của cạnh.
Lựa chọn vật liệu có thể bắt đầu bằng một số câu hỏi cơ bản:
- Băng có co giãn dễ dàng không?
- Liệu nó có phục hồi được hình dạng ban đầu sau khi giải phóng lực căng không?
- Cấu trúc được dệt, dệt kim hoặc tương đối mịn?
- Cạnh có xu hướng bị sờn không?
- Nhiệt sẽ ảnh hưởng đến bề mặt vật liệu?
- Băng có cần mép mềm hoặc bịt kín sau khi cắt không?
Trả lời những câu hỏi như vậy sẽ cung cấp cơ sở hữu ích hơn cho việc lập kế hoạch quy trình hơn là chỉ dựa vào tên nguyên liệu.
Những vật liệu nào thường được sử dụng với thiết bị cắt băng thun
Băng đàn hồi có thể được làm từ các cấu trúc dệt co giãn, vật liệu chứa cao su hoặc hỗn hợp kết hợp sợi linh hoạt với các thành phần đàn hồi. Các công trình xây dựng khác nhau có thể hoạt động khá khác nhau trong quá trình cho ăn.
Dây thun hẹp có thể dễ dàng co giãn dưới lực kéo nhẹ, trong khi dải vải rộng hơn có thể chống biến dạng ở mức độ lớn hơn. Kết cấu bề mặt cũng ảnh hưởng đến cách con lăn hoặc thanh dẫn hướng tương tác với vật liệu.
Một số ví dụ phổ biến bao gồm:
- Dải dệt có thể co giãn
- Băng may quần áo đàn hồi
- Chất liệu dây thắt lưng linh hoạt
- Dải hẹp chứa cao su
- Băng căng hỗn hợp
Hành vi cắt không chỉ phụ thuộc vào độ đàn hồi. Phục hồi sau khi kéo dài cũng rất quan trọng. Vật liệu nhanh chóng trở lại hình dạng ban đầu có thể di chuyển khác với vật liệu vẫn hơi giãn ra sau khi loại bỏ lực căng.
Do đó, việc thiết lập máy nên tránh xử lý mọi băng mềm theo cùng một cách. Áp suất cấp liệu, căn chỉnh và chuyển động cắt cần phù hợp với thực tế thi công.
Những vật liệu nào thường được sử dụng với thiết bị cắt băng nylon
Băng nylon thường được tìm thấy ở dạng dải dệt hẹp, vải, ruy băng và dây thun dẻo dùng cho các sản phẩm yêu cầu sự kết hợp giữa tính linh hoạt và khả năng giữ hình dạng.
Nylon dệt có cấu trúc bên trong được làm từ các sợi đan xen. Sau khi cắt, những sợi đó có thể lỏng ra xung quanh mép, đặc biệt khi kiểu dệt tương đối hở hoặc đường cắt được thực hiện mà không xử lý mép thích hợp.
Ruy băng nylon mịn hoạt động khác nhau. Bề mặt phẳng hơn có thể di chuyển qua các thanh dẫn hướng theo cách khác, trong khi dải dệt dày hơn có thể yêu cầu tiếp xúc được kiểm soát nhiều hơn trong quá trình nạp.
Các dạng vật chất điển hình bao gồm:
- Vải nylon dệt
- Ruy băng nylon hẹp
- Dây đai dệt
- Dây nylon dẻo
- Dải nylon bện hoặc có cấu trúc
Độ dày cũng ảnh hưởng đến khả năng chống cắt. Ruy băng mỏng có thể dịch chuyển hoặc cuộn tròn dễ dàng hơn, trong khi vải dày hơn có thể yêu cầu lực cắt lớn hơn và hỗ trợ ổn định hơn.
Đối với Máy cắt băng nylon, việc hiểu kiểu dệt và độ dày có thể quan trọng như việc xác định loại polyme được sử dụng trong băng.
Độ đàn hồi thay đổi quá trình cắt như thế nào
Stretch giới thiệu một mục tiêu chuyển động trong quá trình cắt. Khi băng được kéo qua hệ thống cấp liệu, chiều dài của băng có thể thay đổi trước khi chạm tới lưỡi dao. Việc giải phóng lực căng sau đó có thể làm cho chi tiết hoàn thiện bị ngắn lại.
Một ví dụ đơn giản là một dải co giãn được giữ chặt giữa hai điểm. Chiều dài đo được của nó khi bị kéo không nhất thiết phải bằng chiều dài lúc thả lỏng. Do đó, việc cắt trong khi kéo căng có thể tạo ra các mảnh khác với kích thước dự định sau khi thả ra.
Việc cho ăn ổn định giúp giảm sự biến đổi đó. Nên tránh kéo quá mức, trong khi việc kiểm soát không đủ có thể tạo ra các nếp nhăn hoặc chuyển động sang một bên.
Những cân nhắc về quy trình hữu ích bao gồm:
- Giữ căng thẳng được kiểm soát
- Hỗ trợ băng gần khu vực cắt
- Tránh kéo đột ngột trong khi cho ăn
- Giữ vật liệu thẳng hàng
- Kiểm tra các sản phẩm đã hoàn thiện sau khi căng thẳng được giải phóng
Đối với vật liệu đàn hồi, lực cắt chỉ là một phần của quá trình. Cách băng đến điểm cắt có thể có tác động quan trọng không kém đối với sản phẩm hoàn thiện.
Nylon hoạt động như thế nào trong quá trình cắt
Nhìn chung nylon có khả năng chống giãn tốt hơn băng đàn hồi, mặc dù kết cấu dệt có những thách thức riêng. Việc cắt sẽ tách các sợi đan xen ra, để lại một mép lộ ra có thể bị lỏng ra theo thời gian.
Tình trạng cạnh có thể phụ thuộc vào mật độ dệt, độ dày băng, tình trạng lưỡi dao và phương pháp cắt. Một vết cắt cơ học sạch có thể để lại một cạnh khác với phương pháp tách bằng nhiệt.
Ruy băng nylon mỏng có thể bị cong sau khi cắt do lực căng bên trong vật liệu. Vải dày hơn có thể vẫn tương đối ổn định trong khi cần nhiều lực hơn trong quá trình tách.
Áp lực cho ăn cũng cần được chú ý. Áp lực quá lớn có thể làm phẳng hoặc biến dạng vật liệu dẻo, trong khi kiểm soát quá ít có thể khiến vật liệu chuyển động sang một bên.
Do đó, một thiết lập phù hợp phải xem xét cả khả năng chống cắt của vật liệu và trạng thái của nó ngay sau khi tách.
Cắt nóng và cắt lạnh ảnh hưởng đến các vật liệu khác nhau như thế nào
Các phương pháp cắt có thể được chia thành tách cơ học và tách bằng nhiệt. Sự lựa chọn phụ thuộc vào thành phần vật liệu và điều kiện cạnh yêu cầu.
Phương pháp cắt bằng nhiệt có thể làm mềm một số sợi tổng hợp gần vết cắt, cho phép các sợi liên kết với nhau xung quanh mép. Việc xử lý như vậy có thể làm giảm xơ rời trên các vật liệu phù hợp.
Vật liệu đàn hồi cần được chăm sóc thêm vì nhiệt có thể ảnh hưởng đến đặc tính co giãn, kết cấu bề mặt hoặc hình thức bên ngoài. Nhiệt độ phù hợp với một vật liệu có thể tạo ra sự thay đổi không mong muốn ở vật liệu khác.
Cắt cơ học tránh tiếp xúc trực tiếp với nhiệt, rất hữu ích khi duy trì các đặc tính bề mặt ban đầu. Tuy nhiên, nylon dệt có thể yêu cầu một cách tiếp cận khác khi cần kiểm soát các sợi lỏng lẻo xung quanh mép.
| Đặc tính vật liệu | Cắt cơ khí | Cắt hỗ trợ nhiệt |
|---|---|---|
| Vải co giãn | Hạn chế những thay đổi liên quan đến nhiệt | Yêu cầu kiểm soát nhiệt cẩn thận |
| nylon dệt | Có thể để lại sợi rời | Có thể giúp ổn định cạnh |
| Ruy băng mỏng | Có thể dịch chuyển trong quá trình cắt | Có thể thay đổi diện mạo bề mặt |
| Vải dày | Yêu cầu lực cắt ổn định | Cần tiếp xúc với nhiệt độ thích hợp |
Không được chọn phương pháp cắt nào chỉ được chọn từ danh mục máy. Thành phần băng thực tế và tình trạng cạnh mong muốn cần phải được xem xét cùng nhau.
Độ dày vật liệu ảnh hưởng đến cài đặt máy như thế nào
Độ dày thay đổi cách băng phản ứng khi có áp lực. Vật liệu mỏng có thể di chuyển dễ dàng, gấp hoặc cuộn tròn gần lưỡi dao, trong khi vải dày hơn có thể yêu cầu lực cắt lớn hơn và hỗ trợ mạnh hơn.
Độ co giãn thêm một biến khác. Băng đàn hồi dày có thể chống cắt trong khi vẫn co giãn trong khi cho ăn, tạo ra hai mối lo ngại khác nhau trong cùng một thao tác.
Do đó, chuyển động của lưỡi dao, áp suất nạp và hỗ trợ vật liệu cần phải tương ứng với cấu trúc băng. Những điều chỉnh được thực hiện cho dải ruy băng mỏng có thể không phù hợp với dải vải dày đặc.
Việc kiểm tra thường xuyên các cạnh cắt có thể giúp phát hiện liệu cài đặt có cần điều chỉnh hay không. Các cạnh không đều, vết cắt một phần hoặc biến dạng quá mức có thể cho thấy vật liệu và điều kiện cắt không phù hợp.
Do đó, độ dày vật liệu phải được coi là một yếu tố của quá trình thay vì một thông số kỹ thuật đơn giản của sản phẩm.
Kết cấu bề mặt và kiểu dệt ảnh hưởng đến việc cắt như thế nào
Kết cấu bề mặt ảnh hưởng đến ma sát giữa băng và các bộ phận cấp liệu. Vật liệu mịn có thể trượt dễ dàng hơn, trong khi bề mặt dệt thô có thể tạo ra sự tiếp xúc nhiều hơn với các thanh dẫn hướng và con lăn.
Một sợi dệt lỏng lẻo trình bày một vấn đề khác. Việc cắt sẽ tách các sợi trước đó được giữ lại với nhau, do đó mép có thể bị mờ hoặc bắt đầu bong ra.
Bề mặt được phủ cũng có thể hoạt động khác với bề mặt dệt chưa được xử lý. Lớp phủ có thể thay đổi độ ma sát, tính linh hoạt và phản ứng với nhiệt.
Đối với việc lập kế hoạch sản xuất, một số đặc điểm đáng được chú ý:
- Độ mịn bề mặt
- Sắp xếp sợi
- Độ chặt của dệt
- Tình trạng lớp phủ
- Độ ổn định của cạnh
- Tính linh hoạt
Những chi tiết như vậy giúp giải thích tại sao hai băng được làm từ vật liệu cơ bản giống nhau vẫn có thể yêu cầu các phương pháp cắt khác nhau.
Chất lượng cắt khác nhau như thế nào giữa băng thun và băng nylon
Chất lượng cắt không thể được đánh giá chỉ bằng việc băng có được tách thành từng mảnh riêng lẻ hay không. Tình trạng cạnh, độ ổn định về chiều dài, hình dáng bề mặt và hình dạng vật liệu sau khi nhả đều có thể cho thấy quy trình cắt phù hợp với băng như thế nào.
Vật liệu đàn hồi có thể co lại sau khi cắt khi lực căng biến mất. Một mảnh được đặt đúng vị trí trong quá trình cho ăn có thể trở nên ngắn hơn hoặc hơi biến dạng sau đó. Vì lý do đó, các sản phẩm hoàn thiện cần được kiểm tra ở trạng thái thoải mái thay vì chỉ đánh giá trong khi vật liệu vẫn đang bị căng.
Băng nylon tạo ra một loạt mối lo ngại khác. Các mép dệt có thể bị lỏng sau khi cắt, đặc biệt khi các sợi bị lộ ra ngoài hoặc đường dệt bị xáo trộn. Một vết cắt trông đẹp mắt vẫn có thể cần được chú ý khi thành phẩm sẽ bị kéo hoặc uốn nhiều lần.
Một số điểm chất lượng có thể được xem xét cùng nhau:
- Độ gọn gàng của cạnh
- Chiều dài sau khi giãn vật liệu
- Độ ổn định chiều rộng
- Sờn xung quanh vết cắt
- Uốn hoặc xoắn
- Những thay đổi do nhiệt
- Sự nhất quán giữa các phần riêng lẻ
Đối với Máy cắt băng đàn hồi, việc kiểm tra kích thước phải tính đến khả năng phục hồi tự nhiên sau khi kéo dãn. Máy cắt băng nylon có thể cần được chú ý nhiều hơn đến việc tách cạnh và hoạt động của sợi.
Việc cho ăn và kiểm soát độ căng ảnh hưởng như thế nào đến cả hai vật liệu
Việc cấp liệu xác định cách vật liệu tiếp cận khu vực cắt. Băng di chuyển không đều có thể tạo ra độ dài không nhất quán ngay cả khi bản thân chuyển động cắt vẫn ổn định.
Băng đàn hồi cần đặc biệt chú ý vì lực kéo làm thay đổi chiều dài tạm thời của nó. Lực căng quá mức có thể làm căng vật liệu, trong khi việc thả ra đột ngột có thể gây ra chuyển động trước hoặc sau khi cắt.
Băng nylon ít nhạy cảm hơn khi bị kéo căng, mặc dù nó vẫn có thể dịch chuyển sang một bên khi đường nạp giấy không được căn chỉnh chính xác. Bề mặt dệt cũng có thể tương tác khác với con lăn và thanh dẫn so với ruy băng trơn.
Một đường dẫn cho ăn được kiểm soát có thể bao gồm:
- Giữ băng thẳng hàng với hướng cắt
- Tránh căng thẳng không cần thiết
- Vật liệu hỗ trợ gần khu vực cắt
- Kiểm tra nếp nhăn trước khi tách
- Duy trì sự tiếp xúc nhất quán với các bộ phận cho ăn
Việc căn chỉnh trở nên đặc biệt quan trọng với các loại băng hẹp. Một chuyển động sang ngang nhỏ có thể ảnh hưởng đến nơi lưỡi dao tiếp xúc với vật liệu, để lại một cạnh không vuông vắn.
Do đó, các vật liệu khác nhau có thể dùng chung một bệ cắt trong khi yêu cầu các điều chỉnh cấp liệu khác nhau. Hành vi của vật liệu nên xác định cài đặt thay vì áp dụng một cách sắp xếp cho mỗi băng.
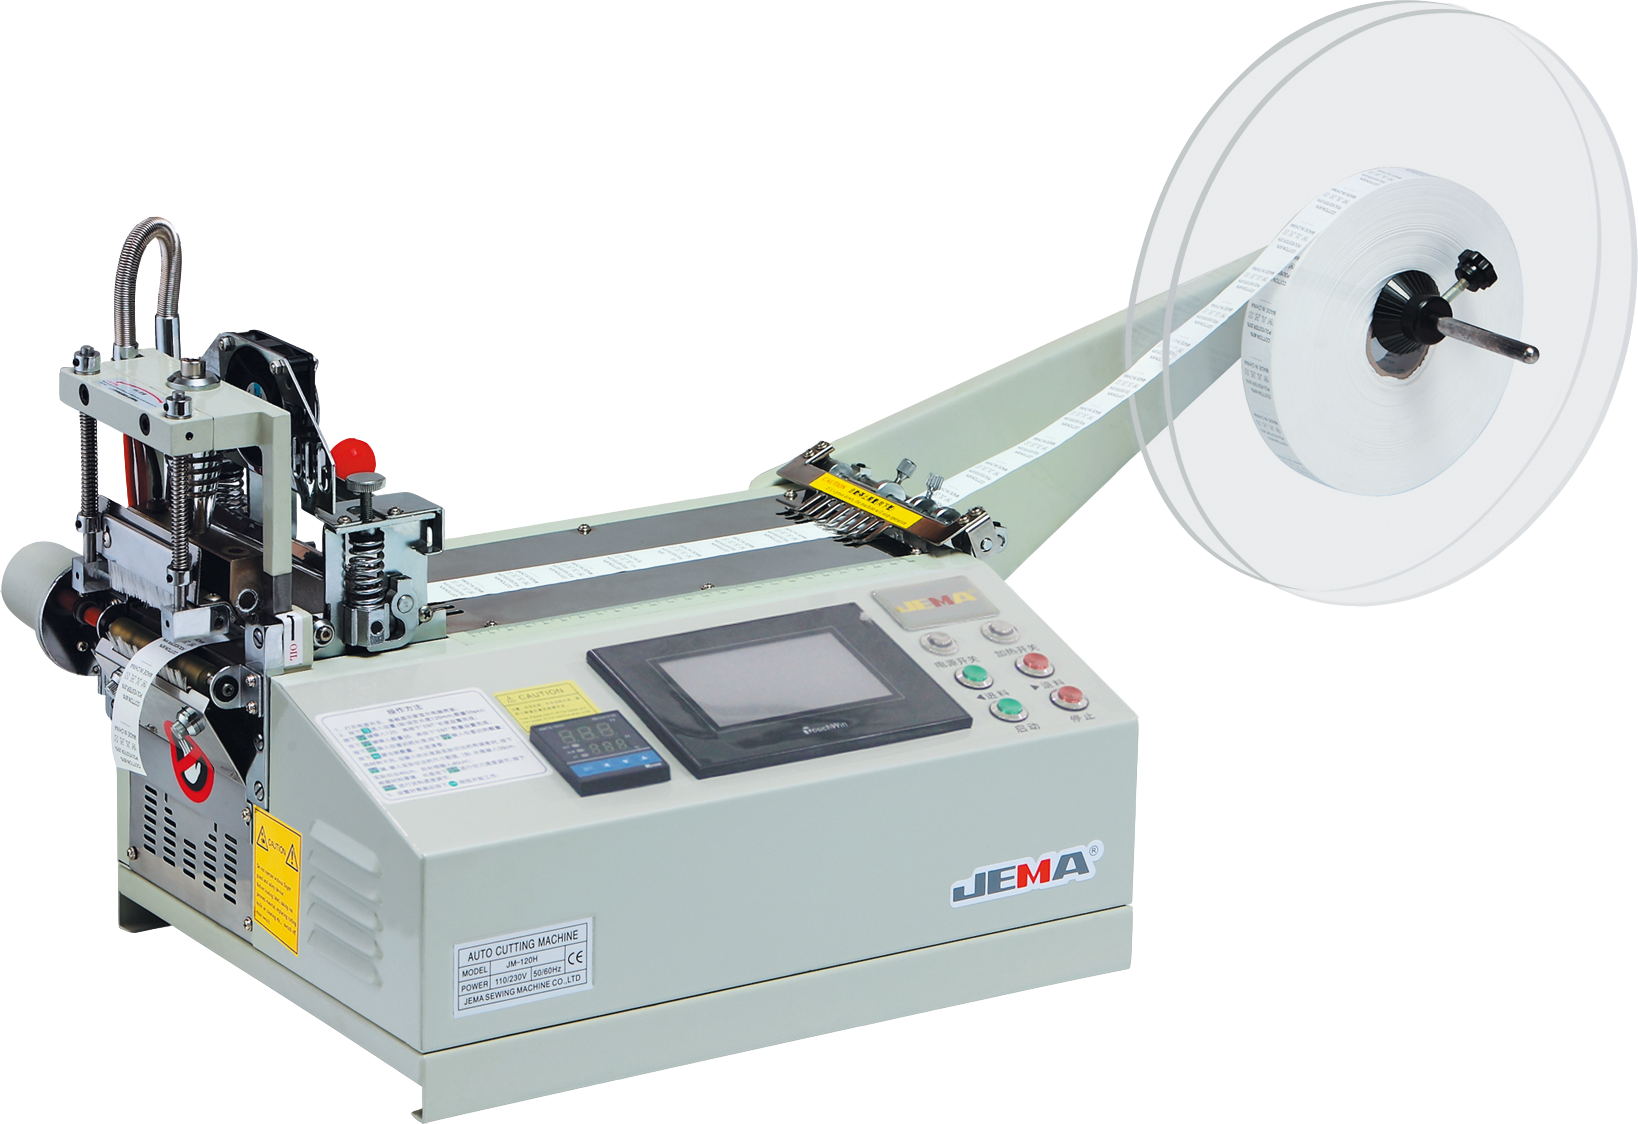
Làm thế nào để kết hợp các đặc tính của máy với nhu cầu vật chất
Lựa chọn máy nên bắt đầu với đặc tính vật liệu. Một băng từ có thể trông đơn giản từ bên ngoài nhưng chứa một số đặc điểm ảnh hưởng đến quá trình xử lý.
Các yêu cầu về độ đàn hồi, độ dày, kiểu dệt, xử lý bề mặt và cạnh đều cần được xem xét. Độ nhạy nhiệt cũng có thể ảnh hưởng đến việc lựa chọn giữa cắt cơ học và cắt hỗ trợ nhiệt.
Đánh giá thực tế có thể tuân theo một trình tự đơn giản:
Xác định vật liệu → kiểm tra độ giãn và cấu trúc → kiểm tra độ dày → xem xét các yêu cầu về cạnh → chọn phương pháp cắt → kiểm tra kết quả
Đối với băng đàn hồi, sự chú ý thường tập trung vào độ căng, khả năng phục hồi và độ ổn định kích thước. Đối với nylon, cấu trúc dệt, độ sờn và phản ứng nhiệt có thể nhận được sự chú ý nhiều hơn.
Khả năng tương thích của máy cũng liên quan đến các bộ phận cấp liệu. Băng dễ trượt có thể cần các điều kiện tiếp xúc khác với băng có bề mặt có kết cấu. Áp lực quá lớn có thể làm biến dạng các vật liệu mềm hơn, trong khi tiếp xúc yếu có thể khiến vật liệu chuyển động.
Lập kế hoạch quy trình hoạt động tốt hơn khi thiết bị cắt được coi là một phần của hệ thống xử lý vật liệu hoàn chỉnh thay vì là một cơ cấu lưỡi cắt riêng biệt.
Việc kiểm tra vật liệu có thể giúp ích như thế nào trước khi sản xuất thường xuyên
Thử nghiệm quy mô nhỏ có thể phát hiện ra những vấn đề khó dự đoán chỉ bằng cách mô tả vật liệu. Băng có thể phản ứng khác nhau khi nó đi qua các hướng dẫn, con lăn và khu vực cắt thực tế.
Việc kiểm tra có thể tập trung vào cạnh hoàn thiện và trạng thái của vật liệu trước và sau khi cắt. Cần quan sát băng đàn hồi sau khi giải phóng lực căng, trong khi nylon phải được kiểm tra xem các sợi có bị lỏng và độ ổn định của cạnh không.
| Điểm kiểm tra | Băng đàn hồi | Băng nylon |
|---|---|---|
| cho ăn | Kéo dài và chuyển động | Sự liên kết và ma sát bề mặt |
| Cắt | Độ ổn định chiều dài | Tách cạnh |
| Sau khi phát hành | Phục hồi và co lại | Giữ hình dạng |
| Cạnh | Tách sạch | Sợi bị sờn hoặc lỏng lẻo |
| bề mặt | Dấu nhiệt hoặc áp suất | Dấu nhiệt hoặc áp suất |
Thử nghiệm cũng có thể so sánh các phương pháp cắt khác nhau. Phương pháp cơ học có thể bảo vệ bề mặt ban đầu của băng nhạy nhiệt, trong khi nhiệt được kiểm soát có thể giúp quản lý các sợi rời trên vật liệu tổng hợp phù hợp.
Vật liệu phải được kiểm tra trong các điều kiện gần với quá trình xử lý thông thường. Kết quả từ việc cắt tay lỏng lẻo có thể không thể hiện hành vi bên trong thiết bị vì lực căng cấp liệu và hỗ trợ là khác nhau.
Lựa chọn vật liệu ảnh hưởng như thế nào đến việc lập kế hoạch quy trình cắt
Việc lựa chọn vật liệu ảnh hưởng đến hầu hết mọi giai đoạn cắt băng keo. Dải đàn hồi linh hoạt cần quản lý độ căng ổn định, trong khi nylon dệt có thể cần chú ý nhiều hơn đến việc kiểm soát cạnh. Không nên đánh giá tài liệu chỉ bằng tên của nó.
Một kế hoạch quy trình hữu ích có thể xem xét năm lĩnh vực:
Cấu trúc vật liệu
Sự sắp xếp sợi, độ đàn hồi và kết cấu bề mặt quyết định cách băng di chuyển qua thiết bị.
Phương pháp cắt
Các phương pháp cơ học và hỗ trợ nhiệt tạo ra các điều kiện cạnh khác nhau. Các vật liệu nhạy cảm với nhiệt cần được chăm sóc đặc biệt.
Sắp xếp cho ăn
Các thanh dẫn hướng, con lăn và giá đỡ cần giữ cho băng thẳng hàng mà không tạo ra biến dạng không cần thiết.
Cạnh hoàn thiện
Việc sử dụng cuối cùng sẽ xác định xem cạnh cắt mềm, cạnh bịt kín hay cạnh được tách bằng cơ học là phù hợp.
Kiểm tra
Kiểm tra các sản phẩm đã hoàn thiện có thể phát hiện hiện tượng giãn, sờn, quăn hoặc những thay đổi khác xảy ra sau khi tách.
Những yếu tố như vậy cũng giải thích tại sao không phải lúc nào một cài đặt máy cũng có thể được chuyển từ vật liệu này sang vật liệu khác. Ngay cả các băng có chiều rộng tương tự cũng có thể hoạt động khác nhau do cấu trúc bên trong và tình trạng bề mặt của chúng không giống nhau.
Cách so sánh quá trình xử lý băng đàn hồi và băng nylon
Vật liệu đàn hồi và nylon có chung một số yêu cầu cắt cơ bản, bao gồm cấp liệu ổn định, định vị chính xác và tiếp xúc lưỡi dao phù hợp. Sự khác biệt của chúng trở nên rõ ràng hơn khi xem xét ứng xử căng thẳng và cạnh.
| Yếu tố xử lý | Băng đàn hồi | Băng nylon |
|---|---|---|
| Kéo dài trong khi cho ăn | Mối quan tâm quan trọng | Thường ít quan trọng hơn |
| Phục hồi sau khi cắt | Có thể thay đổi chiều dài đã hoàn thành | Thường bị hạn chế |
| mép dệt | Phụ thuộc vào việc xây dựng | Xem xét chung |
| Độ nhạy nhiệt | Cần đánh giá cẩn thận | Phụ thuộc vào cấu trúc vật chất |
| cho ăn control | Căng thẳng là quan trọng | Vấn đề liên kết và ma sát |
| Cạnh treatment | Phụ thuộc vào mục đích sử dụng cuối cùng | Kiểm soát sờn có thể quan trọng |
Một hệ thống cắt chung đôi khi có thể xử lý cả hai nhóm vật liệu khi có những điều chỉnh thích hợp. Khả năng tương thích vẫn cần được xác nhận thông qua thử nghiệm vật liệu thực tế.
Thay vì chỉ định mỗi băng đàn hồi cho một phương pháp cắt hoặc mỗi băng nylon cho một phương pháp cắt khác, việc lập kế hoạch quy trình nên tập trung vào đặc tính vật lý của từng vật liệu.
Hướng dẫn điều chỉnh thiết bị bằng vật liệu băng khác nhau như thế nào
Cắt băng không chỉ đơn thuần là di chuyển lưỡi dao qua một dải hẹp. Cấu trúc vật liệu xác định cách thức cấp liệu, cắt và các kích thước hoàn thiện tương tác với nhau.
Vật liệu đàn hồi mang lại độ giãn và phục hồi trong quy trình, khiến việc kiểm soát độ căng trở thành một phần quan trọng trong việc quản lý độ dài. Vật liệu nylon mang lại những mối quan tâm khác nhau, đặc biệt là cấu trúc dệt, đặc tính của cạnh và khả năng chống biến dạng.
Do đó, một thiết lập phù hợp có thể được xây dựng dựa trên một số câu hỏi thực tế:
- Băng kéo dài bao nhiêu trong khi cho ăn?
- Vật liệu có trở lại hình dạng ban đầu sau khi cắt không?
- Liệu cạnh có bị lỏng ra sau khi tách không?
- Nhiệt có thể thay đổi bề mặt hoặc tính linh hoạt?
- Băng có di chuyển trơn tru qua các hướng dẫn không?
- Điều kiện cạnh nào là cần thiết để sử dụng sau này?
Trả lời những câu hỏi đó sẽ tạo ra mối liên hệ rõ ràng hơn giữa đặc tính vật liệu và việc điều chỉnh thiết bị.
Đối với một Máy cắt băng đàn hồi , cấp liệu ổn định và độ căng được kiểm soát có thể giúp giảm biến dạng trong quá trình xử lý. Đối với Máy cắt băng nylon, sự chú ý có thể chuyển sang cấu trúc dệt, khả năng chống cắt và tình trạng cạnh.
Việc kiểm tra vật liệu vẫn hữu ích vì hoạt động thực tế của băng có thể khác với những mong đợi chung. Một quy trình cắt phù hợp được xây dựng dựa trên vật liệu có sẵn, tình trạng hoàn thiện cần thiết và cách băng di chuyển qua thiết bị.