

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Việc may nút liên tục không chỉ phụ thuộc vào chuyển động của kim may. Nguồn cung cấp ổn định các nút được định vị chính xác phải đến khu vực may ở đúng giai đoạn của chu trình may. Nếu không có sự phối hợp đó, máy may có thể hoàn thành một nút trong khi nút tiếp theo vẫn đang di chuyển qua đường nạp, tạo ra sự tạm dừng trong quy trình làm việc.
Máy nạp nút thường xử lý một số tác vụ được kết nối. Các nút rời được thu thập, sắp xếp, hướng dẫn và chuyển đến vị trí may. Hệ thống cấp liệu tự động thường sử dụng phần phân loại, theo sau là đường cấp liệu, cho phép các nút di chuyển từ nguồn cung cấp lỏng lẻo sang vị trí phù hợp để gắn vào.
Do đó, việc đồng bộ hóa liên quan đến thời gian thay vì chỉ đơn giản là tốc độ nạp liệu. Bộ nạp di chuyển các nút quá nhanh có thể tạo ra tắc nghẽn gần điểm giao hàng, trong khi nguồn cung cấp chậm có thể khiến cơ cấu may phải chờ nút tiếp theo.
Một trình tự sản xuất thực tế có thể được xem như sau:
Cung cấp nút → Sắp xếp → Định hướng → Nạp → Định vị → May → Nút tiếp theo
Mỗi giai đoạn phải chừa đủ chỗ cho chuyển động sau. Sau khi chu trình may kết thúc, một nút đã chuẩn bị khác sẽ có sẵn hoặc di chuyển vào vị trí, tùy thuộc vào cách sắp xếp máy.
Máy cấp nút chuẩn bị nút để may như thế nào
Các nút bị lỏng hiếm khi được đưa vào bộ nạp theo một hướng nhất quán. Một số có thể hướng lên trên, một số khác có thể lật lại, trong khi một số có thể đạt đến một góc không phù hợp với vị trí may. Do đó, thiết bị cho ăn cần sắp xếp các nút trước khi chúng đến khu vực may.
Cách sắp xếp thông thường sử dụng một cái bát hoặc phễu nơi các nút được di chuyển dọc theo đường dẫn. Rung có thể giúp dịch chuyển các nút dần dần về phía ổ cắm đồng thời sắp xếp các tính năng riêng biệt theo vị trí và hướng của chúng. Hướng dẫn sử dụng của nhà sản xuất mô tả các bát rung sắp xếp các mặt nút và hướng dẫn các bộ phận phù hợp theo đường dẫn phân phối.
Khi một nút đi đến đúng đường dẫn, chuyển động của nó sẽ được kiểm soát nhiều hơn. Các thanh dẫn hướng có thể hạn chế chuyển động sang một bên, trong khi các bộ phận cơ khí hoặc chuyển động được hỗ trợ bằng khí có thể đưa nút về phía vị trí may.
Hình dạng nút khác nhau có thể thay đổi quá trình cho ăn. Các nút phẳng có nhiều lỗ có thể yêu cầu một loại phương pháp định vị, trong khi các nút chân có cấu trúc khác và cần cách sắp xếp đường dẫn khác. Do đó, bộ nạp được thiết kế cho kiểu một nút có thể yêu cầu điều chỉnh trước khi kiểu khác có thể chạy trơn tru.
Sự chuẩn bị tốt sẽ làm giảm số lượng điều chỉnh cần thiết ở gần kim. Thay vì yêu cầu máy may xử lý nút định hướng sai, giai đoạn nạp vải sẽ xử lý phần lớn công việc chuẩn bị trước đó trong quy trình.
Máy phân loại nút hỗ trợ cho ăn như thế nào
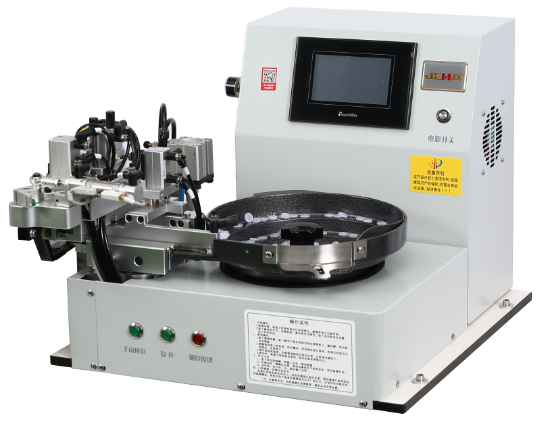
A Máy phân loại nút đóng vai trò quan trọng trong giai đoạn chuẩn bị. Vai trò của nó không chỉ đơn giản là di chuyển các nút về phía trước. Việc sắp xếp sẽ tách các hướng có thể sử dụng khỏi các phần không đáp ứng yêu cầu cấp liệu.
Hãy tưởng tượng một nhóm nút bấm vào máy ở các vị trí khác nhau. Một số có thể có khuôn mặt hướng lên trên, trong khi những người khác có thể lộn ngược hoặc đứng ở một góc không phù hợp. Đường dẫn sắp xếp có thể hướng dẫn các phần có thể chấp nhận trở đi và trả lại hoặc chuyển hướng các phần không phù hợp.
Việc sắp xếp cơ học có thể sử dụng các khoảng trống, thanh dẫn hướng, tấm hoặc các cấu trúc khác để khuyến khích các nút theo hướng đã chọn. Sự sắp xếp như vậy được điều chỉnh theo hình dạng và kích thước nút.
Sau khi hoàn thành việc phân loại, bộ nạp sẽ nhận được luồng có trật tự hơn. Ít biến đổi hơn ở lối vào đường dẫn nguyên liệu giúp duy trì trình tự ổn định dễ dàng hơn.
| sân khấu | Nhiệm vụ chính | Hiệu ứng trên đường may |
|---|---|---|
| cung cấp | Giữ các nút lỏng lẻo | Cung cấp nguyên liệu cho ăn |
| Sắp xếp | Tách các vị trí không chính xác | Giảm vấn đề định hướng |
| hướng dẫn | Điều khiển chuyển động của nút | Tạo một luồng có trật tự |
| Định vị | Nút Địa điểm để Đính kèm | Hỗ trợ căn chỉnh kim |
| May vá | Gắn nút vào vải | Hoàn thành chu kỳ |
Do đó, bộ phận phân loại và bộ cấp liệu hoạt động như các giai đoạn được kết nối chứ không phải là các máy biệt lập. Việc phân loại hợp lý giúp việc di chuyển cho ăn sau này dễ kiểm soát hơn.
Bộ nạp khớp với chu trình máy may như thế nào
Đồng bộ hóa trở nên rõ ràng hơn khi máy may bắt đầu chu kỳ vận hành lặp lại. Sau khi đã gắn một nút, cần phải có một nút khác mà không cản trở chuyển động của kẹp, kim hoặc vải.
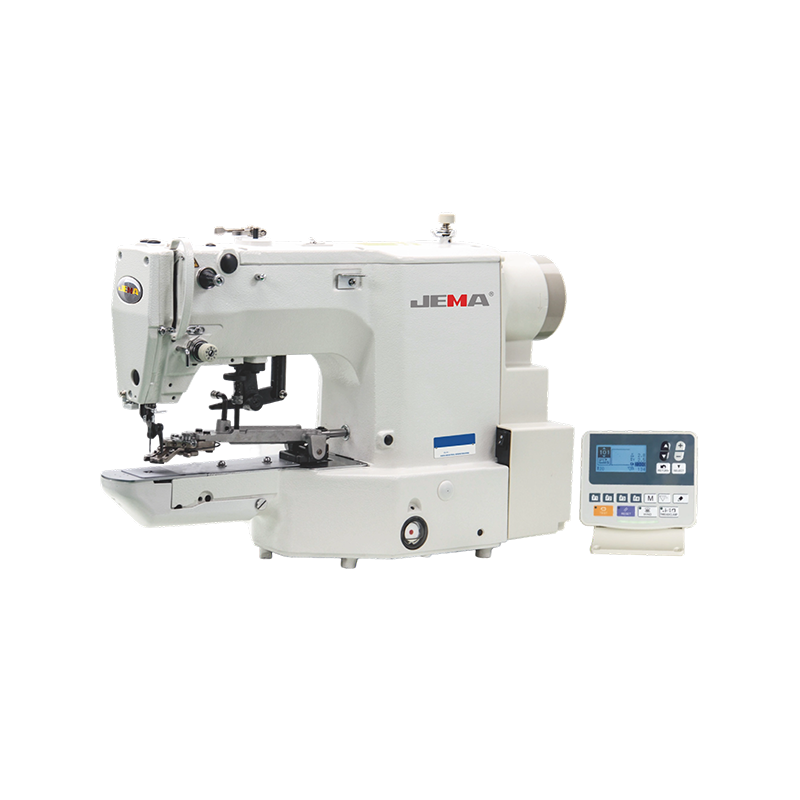
Hệ thống nạp nút tự động có thể hoạt động phối hợp với máy may nút, với các chế độ nạp nút được thiết kế xung quanh quy trình may. Một số hệ thống có thể nạp nút liên tục, trong khi các cách sắp xếp khác cho phép vận hành thủ công hoặc theo lô có giới hạn khi yêu cầu sản xuất thay đổi.
Một trình tự điển hình có thể hoạt động như thế này:
- Nút đã chuẩn bị sẵn sẽ di chuyển về vị trí nạp.
- Máy may hoàn thành phần đính kèm hiện tại.
- Vùng giữ nút sẽ khả dụng.
- Một tín hiệu hoặc hành động cơ học cho phép chuyển động cho ăn tiếp theo.
- Một nút khác vào vị trí may.
- Tiếp tục may cho phần đính kèm tiếp theo.
Thời gian giữa các bước rất quan trọng. Việc nạp không được xảy ra khi một bộ phận chuyển động chiếm cùng một không gian. Đồng thời, độ trễ quá mức giữa may và nạp vải có thể làm gián đoạn nhịp độ hoạt động liên tục.
Tín hiệu điều khiển có thể giúp phối hợp chuyển động. Một cảm biến có thể cho biết liệu một nút đã đạt đến một vị trí nhất định hay chưa, trong khi một hành động điều khiển khác có thể ngăn việc nạp thêm khi khu vực nhận đã bị chiếm dụng.
Do đó, việc đồng bộ hóa được xem là một chuỗi các hành động nhỏ tốt hơn là một lệnh duy nhất. Mỗi chuyển động cần xảy ra vào thời điểm thích hợp để giai đoạn tiếp theo có thể bắt đầu mà không bị cản trở.
Vị trí nút ảnh hưởng như thế nào đến việc may liên tục
Khi một nút đã trải qua quá trình phân loại và cấp liệu, việc định vị chính xác sẽ trở thành mối quan tâm tiếp theo. Máy may cần có nút ở vị trí có thể đoán trước được để các lỗ của nó thẳng hàng với chuyển động của kim. Ngay cả một thay đổi nhỏ về vị trí cũng có thể ảnh hưởng đến cách kim đi vào nút.
Máy nạp nút thường dẫn từng mảnh tới khu vực giữ trước khi bắt đầu may. Hướng dẫn cơ khí, kẹp hoặc tấm tiếp liệu có thể điều khiển nút trong quá trình chuyển động cuối cùng. Một số hệ thống tự động sử dụng cơ chế nạp theo chiều ngang để đặt nút đã chuẩn bị sẵn vào vị trí may.
Vị trí có thể bị ảnh hưởng bởi một số điều kiện:
- Hướng nút thay đổi trong quá trình di chuyển.
- Thanh dẫn hướng bị tắc do cặn hoặc vật liệu rời.
- Các nút khác nhau về hình dạng hoặc độ dày.
- Áp suất nạp không được điều chỉnh theo loại nút.
- Một nút không đạt đến vị trí giữ hoàn toàn.
Định vị đúng cũng phụ thuộc vào mối quan hệ giữa các lỗ khuy và mẫu may. Ví dụ: nút bốn lỗ cần kiểu chuyển động khác với nút hai lỗ. Đối với các nút có hình dạng khác thường, đường nạp có thể cần điều chỉnh thêm.
Một cách hữu ích để xem quy trình là sắp xếp hướng, nạp vải để chuyển động, định vị để đảm bảo độ chính xác và may để đính kèm. Mỗi giai đoạn có một nhiệm vụ riêng biệt, mặc dù một giai đoạn có thể ảnh hưởng đến giai đoạn tiếp theo.
Điều gì xảy ra khi việc nạp nút không đồng bộ
Quá trình may liên tục có thể bị gián đoạn khi việc phân phối nút không khớp với chu trình may. Một tình huống phổ biến xảy ra khi máy may hoàn thành thao tác hiện tại trong khi không có nút chuẩn bị sẵn tại điểm nạp.
Một vấn đề khác có thể xảy ra khi các nút đến quá sớm. Một số mảnh có thể tụ lại gần khu vực nhận, làm tăng nguy cơ tắc nghẽn hoặc định vị không chính xác. Do đó, bộ nạp cần kiểm soát việc nhả nút thay vì chỉ di chuyển càng nhiều mảnh về phía máy may càng tốt.
Các nhà sản xuất hệ thống nạp nút tự động thường cung cấp các chế độ vận hành khác nhau, bao gồm nạp tự động, vận hành thủ công và sắp xếp cho các hoạt động sản xuất nhỏ hơn. Những lựa chọn như vậy cho phép thay đổi hành vi cho ăn tùy theo tình hình làm việc.
Các dấu hiệu phổ biến của vấn đề ăn uống bao gồm:
- Vị trí nạp trống sau một chu kỳ may.
- Hai nút vào đường dẫn cùng nhau.
- Một nút đến sai hướng.
- Điểm dừng lặp đi lặp lại gần cửa hàng cho ăn.
- Nút còn lại giữa thanh dẫn hướng và vùng giữ.
Khi xảy ra gián đoạn, việc kiểm tra toàn bộ đường nạp sẽ hữu ích hơn là chỉ tập trung vào đầu may. Sắp xếp, hướng dẫn, phân phối và định vị tất cả đều là một phần của cùng một trình tự.
Làm sạch cũng có vấn đề. Những mảnh chỉ nhỏ, bụi vải hoặc mảnh cúc áo có thể tích tụ dọc theo đường tiếp liệu hẹp, làm thay đổi dần cách các nút di chuyển tự do. Việc kiểm tra thường xuyên có thể giúp xác định những tình trạng như vậy trước khi chúng phát triển thành những gián đoạn lặp đi lặp lại.
Các cảm biến và tín hiệu điều khiển phối hợp hoạt động như thế nào
Cho ăn tự động dựa vào sự giao tiếp giữa chuyển động và điều khiển. Bộ nạp nút cần biết khi nào nút đã đạt đến vị trí phù hợp, trong khi máy may cần tránh bắt đầu hành động nạp nút vào thời điểm không thích hợp.
Một số hệ thống tích hợp kết nối máy may và khay nạp để một chu trình may hoàn thành có thể kích hoạt việc chuẩn bị nút tiếp theo. Hướng dẫn vận hành dành cho hệ thống nạp nút tự động mô tả trình tự hoàn thành việc may, xử lý chỉ và sau đó bộ nạp sẽ cung cấp nút tiếp theo.
Các cảm biến có thể hỗ trợ sự phối hợp như vậy bằng cách phát hiện xem có nút nào hay không hoặc có sẵn vị trí nạp hay không. Sau đó, tín hiệu điều khiển có thể cho phép, trì hoãn hoặc dừng một chuyển động cho ăn khác.
| Điều kiện hoạt động | Phản hồi của bộ nạp | May vá Response |
|---|---|---|
| Nút sẵn sàng | Giữ nút ở vị trí | Bắt đầu chu trình may |
| May vá in Progress | Chờ cấp phép | Hoàn tất việc đính kèm nút |
| Thiếu nút | Tiếp tục chuẩn bị hoặc chờ đợi | Trì hoãn chu kỳ tiếp theo |
| Cho ăn bị chặn | Dừng hoặc báo hiệu sự cố | Ngăn chặn hoạt động ngoài kế hoạch |
| Chu kỳ đã hoàn thành | Nút tiếp theo | Chuẩn bị cho phần đính kèm tiếp theo |
Logic điều khiển cũng cần xử lý những gián đoạn không mong muốn. Máy đã dừng do kẹt giấy không nên tiếp tục nạp nút vào khu vực có người sử dụng. Hệ thống tự động có thể sử dụng cảnh báo hoặc điều khiển bảo vệ để báo hiệu sự cố và giúp ngăn chặn chuyển động không mong muốn.
Trong quá trình thay đổi thiết lập, người vận hành cũng có thể cần chuyển từ cấp liệu tự động sang vận hành thủ công. Tính linh hoạt như vậy có thể hữu ích khi thay đổi loại nút, kiểm tra căn chỉnh hoặc xử lý tác vụ sản xuất nhỏ hơn.
Làm thế nào việc nạp nút có thể ổn định trong quá trình hoạt động liên tục
Việc cho ăn ổn định bắt đầu bằng việc chuẩn bị nút áo phù hợp. Các nút có hình dạng, độ dày hoặc tình trạng bề mặt khác nhau đáng kể có thể di chuyển khác nhau thông qua đường phân loại và nạp nút. Việc thiết lập bộ nạp phù hợp với nút đang được sử dụng sẽ giúp giảm những gián đoạn không cần thiết.
Việc kiểm tra thường xuyên phải bao gồm toàn bộ tuyến đường từ khu vực cung cấp đến vị trí may. Kiểm tra nhanh có thể bao gồm những điều sau:
- Khu vực cung cấp: Đảm bảo các nút có thể di chuyển tự do vào phần sắp xếp.
- Đường dẫn sắp xếp: Kiểm tra các bề mặt dẫn hướng bị chặn hoặc bẩn.
- Đường dẫn ăn: Tìm những mảnh có thể hạn chế chuyển động.
- Khu vực định vị: Xác nhận rằng các nút đã đạt tới điểm giữ dự kiến.
- Hệ thống điều khiển: Kiểm tra các tín hiệu cảnh báo hoặc hành động cho ăn bị gián đoạn.
Điều chỉnh là một phần khác của hoạt động liên tục. Việc thay đổi kích thước hoặc hình dạng nút có thể yêu cầu thay đổi hướng dẫn, bộ phận giữ hoặc cài đặt sắp xếp. Thiết lập hoạt động cho một loại nút sẽ không tự động được chuyển sang loại nút khác.
Mối quan hệ giữa ba giai đoạn chính có thể được giữ đơn giản:
Máy phân loại nút → Máy nạp nút → Máy may
Việc sắp xếp sẽ chuẩn bị nút, việc nạp sẽ di chuyển nút về phía trước và khâu hoàn tất việc đính kèm. Khi thời gian giữa các công đoạn vẫn được phối hợp, người vận hành không cần phải đặt thủ công từng nút trước mỗi chu kỳ may.
Do đó, hoạt động liên tục phụ thuộc vào sự hợp tác hơn là chỉ tốc độ cho ăn. Quy trình công việc được sắp xếp hợp lý giúp mỗi nút có đủ thời gian để chuyển từ nguồn cung cấp rời sang phân loại, sau đó thông qua nạp và định vị có hướng dẫn trước khi máy may bắt đầu chu kỳ đính kèm tiếp theo.