

 English
 Español
 Português
 Tiếng Việt
 Türk
 简体中文

Băng nylon có cấu trúc dệt được làm từ nhiều sợi mảnh chạy dọc theo chiều dài và chiều rộng của vật liệu. Khi một dải được cắt theo chiều rộng của nó, một phần cấu trúc đó sẽ bị gián đoạn. Sau đó, các sợi lỏng lẻo có thể xuất hiện dọc theo mép mới, đặc biệt là khi băng được cầm, kéo, gấp hoặc khâu.
Do đó, một vết cắt trông gọn gàng không chỉ là việc tách phần này khỏi phần khác. Tình trạng cạnh cũng có thể ảnh hưởng đến cách hoạt động của băng trong quá trình xử lý sau này. Các sợi rời có thể vướng vào các bề mặt gần đó, bị rối trong khi may hoặc làm cho mép trông không đều sau khi xử lý nhiều lần.
Một lưỡi dao đơn giản có thể tách băng một cách cơ học, mặc dù việc cắt chỉ không làm thay đổi tình trạng của các sợi còn lại. Đối với vật liệu dệt, mép cắt vẫn có thể chứa nhiều sợi lộ ra không còn được cấu trúc xung quanh giữ chắc chắn.
Nhiệt cung cấp một cách khác để xử lý vết cắt. Nylon phản ứng với quá trình gia nhiệt có kiểm soát bằng cách trở nên mềm hơn xung quanh khu vực tiếp xúc. Với điều kiện cắt phù hợp, các sợi gần mép có thể liên kết với nhau khi vật liệu nguội đi, tạo ra ranh giới ổn định hơn.
Quá trình như vậy kết hợp hai hành động trong một thao tác. Vật liệu được tách thành từng mảnh riêng lẻ trong khi cạnh mới được tạo sẽ được xử lý cùng lúc. Đối với các nhà sản xuất làm việc với băng dệt khổ hẹp, việc kết hợp cả hai bước có thể giúp tổ chức quá trình cắt dễ dàng hơn.
Máy cắt băng nylon bịt kín mép cắt như thế nào
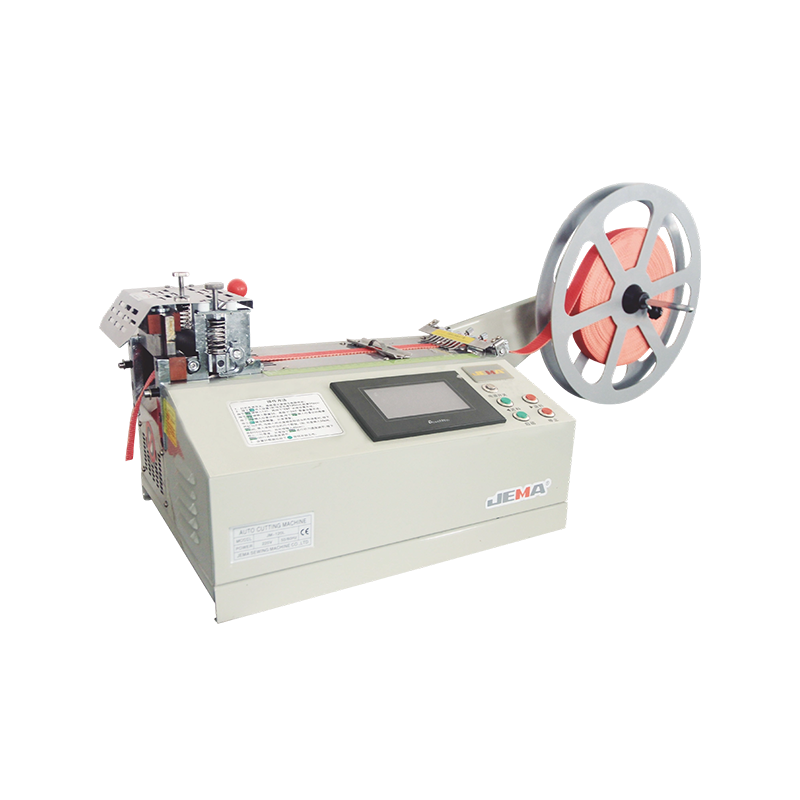
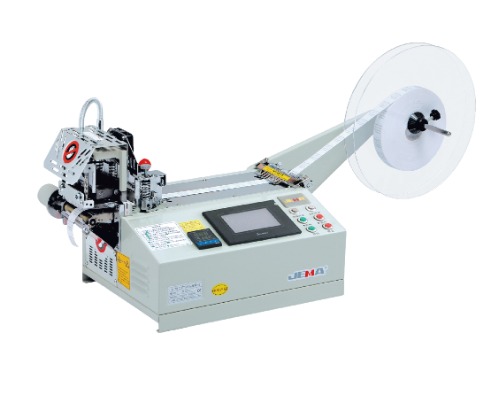
Máy cắt băng nylon thường đưa băng tới khu vực cắt được làm nóng, nơi diễn ra quá trình tách và xử lý cạnh cùng nhau. Thay vì chỉ sử dụng nhiệt để làm ấm vật liệu, bộ phận cắt sẽ truyền nhiệt vào điểm tiếp xúc được kiểm soát.
Khi lưỡi dao được làm nóng chạm tới băng, các sợi gần đường cắt sẽ mềm ra. Áp lực từ thao tác cắt giúp tách vật liệu trong khi cạnh được làm mềm vẫn đủ gần để các sợi liên kết với nhau. Sau khi lưỡi dao di chuyển ra xa, vùng được điều trị nguội đi và trở nên ổn định hơn.
Quá trình này có thể được xem thông qua một trình tự đơn giản:
- Băng di chuyển về phía vị trí cắt.
- Một hệ thống định vị giữ vật liệu ở khu vực dự định.
- Bộ phận cắt được làm nóng tiếp xúc với băng.
- Vật liệu tách ra ở đường cắt.
- Sợi cạnh nhận nhiệt trong quá trình tách.
- Cạnh được xử lý nguội đi sau khi tiếp xúc.
Sự cân bằng phù hợp đóng vai trò quan trọng trong suốt quá trình. Quá ít nhiệt có thể để lại các sợi lỏng lẻo xung quanh vết cắt. Nhiệt độ quá cao có thể làm thay đổi hình thức hoặc cảm giác của cạnh và có thể ảnh hưởng đến vật liệu xung quanh.
Áp lực cắt cũng có một vai trò. Lưỡi dao cần tách băng một cách sạch sẽ trong khi vẫn duy trì diện tích tiếp xúc nhất quán. Khi chuyển động, nhiệt và hành động cắt phối hợp với nhau, cạnh tạo ra có thể vẫn ổn định hơn trong quá trình xử lý sau này.
Điều gì xảy ra khi nhiệt gặp băng nylon
Nylon không bị thay đổi khi tiếp xúc với nhiệt. Khi nhiệt độ tăng lên, các sợi của nó trở nên mềm hơn, cho phép vật liệu gần khu vực cắt phản ứng khác với phần làm mát ở xa hơn.
Hệ thống sưởi có kiểm soát tận dụng sự thay đổi đó. Các sợi ở gần lưỡi dao có thể đủ mềm để dính lại với nhau, trong khi các vùng xa vết cắt vẫn tương đối không thay đổi. Khi nguồn nhiệt rời khỏi vật liệu, cạnh được xử lý nguội đi và giữ hình dạng mới.
Nhiệt cần được duy trì tập trung xung quanh khu vực cắt dự định. Khi quá nhiều băng trở nên mềm, mép có thể trở nên cứng hơn, rộng hơn hoặc kém đều hơn mức cần thiết. Do đó, cài đặt phù hợp phụ thuộc vào vật liệu được xử lý thay vì tuân theo một điều kiện cố định cho mỗi băng.
Độ dày của băng có thể thay đổi cách nhiệt truyền qua vật liệu. Dải dệt mỏng có thể phản ứng nhanh, trong khi cấu trúc dày hơn có thể yêu cầu điều kiện gia nhiệt khác. Mật độ dệt và xử lý bề mặt cũng có thể ảnh hưởng đến phản ứng của sợi.
Điều kiện vật chất cũng quan trọng. Băng được bảo quản trong các điều kiện khác nhau có thể có độ linh hoạt hoặc cảm giác bề mặt khác nhau. Những khác biệt như vậy có thể ảnh hưởng đến cách phản ứng của cạnh trong quá trình cắt.
Đối với sản xuất thực tế, mục tiêu không phải là sử dụng càng nhiều nhiệt càng tốt. Mục đích là để cung cấp cho khu vực cắt đủ nhiệt để xử lý các sợi lộ ra trong khi vẫn giữ cho băng xung quanh ở trạng thái dự định.
Bộ phận nào phối hợp với nhau trong quá trình cắt
Máy cắt thực hiện một số thao tác nhỏ xung quanh một điểm cắt. Việc nạp, định vị, làm nóng, cắt và thu thập cần phải tuân theo trình tự phối hợp sao cho mỗi phần băng tiếp cận với lưỡi dao ở trạng thái ổn định.
Phần nạp di chuyển băng dài về phía trước. Chuyển động của nó cần được duy trì ổn định vì những thay đổi về vị trí băng có thể ảnh hưởng đến vị trí thực hiện vết cắt.
Phần định vị giúp giữ băng thẳng hàng. Băng dệt rất linh hoạt và có thể di chuyển sang một bên trong quá trình xử lý, do đó việc giữ băng trong một đường đi được kiểm soát sẽ giúp duy trì vị trí cắt ổn định.
Bộ phận cắt được gia nhiệt thực hiện thao tác chính. Nó tách vật liệu trong khi xử lý cạnh mới lộ ra. Sự tiếp xúc của nó với băng cần được duy trì nhất quán từ chu kỳ cắt này sang chu kỳ cắt khác.
Sau khi cắt, khu vực thu gom sẽ tiếp nhận các sản phẩm đã hoàn thiện. Giữ các phần cắt cách xa khu vực cắt đang hoạt động giúp duy trì quy trình làm việc có trật tự.
| Khu vực máy | Vai trò chính | Mối quan hệ với chất lượng cạnh |
|---|---|---|
| Phần cho ăn | Di chuyển băng về phía khu vực cắt | Hỗ trợ chuyển động vật liệu ổn định |
| Phần định vị | Giữ băng tại chỗ | Giúp duy trì vết cắt nhất quán |
| Phần cắt nóng | Tách và xử lý các cạnh | Tác động trực tiếp tới ranh giới cắt |
| Phần điều khiển | Điều phối hoạt động của máy | Giữ từng bước theo trình tự dự định |
| Khu vực thu thập | Nhận các sản phẩm đã hoàn thiện | Giữ băng cắt được ngăn nắp sau khi xử lý |
Mỗi bộ phận có một công việc khác nhau nhưng không bộ phận nào hoạt động hoàn toàn độc lập. Phần cắt được làm nóng tốt không thể bù đắp cho việc cấp liệu không ổn định, trong khi cấp liệu ổn định không thể điều chỉnh các điều kiện nhiệt không phù hợp. Chất lượng cạnh xuất phát từ sự tương tác giữa một số giai đoạn.
Tốc độ cắt ảnh hưởng đến việc niêm phong cạnh như thế nào
Tốc độ cắt thay đổi khoảng thời gian băng tiếp xúc với khu vực cắt được gia nhiệt. Chuyển động nhanh hơn khiến vật liệu có ít thời gian nhận nhiệt hơn, trong khi chuyển động chậm hơn cho phép tiếp xúc với nhiệt nhiều hơn xung quanh điểm cắt.
Khi chuyển động quá nhanh so với điều kiện gia nhiệt đã chọn, các sợi có thể tách ra trước khi nhận đủ nhiệt để lắng xuống xung quanh mép. Các sợi nhỏ có thể vẫn còn nhìn thấy được sau khi cắt, đặc biệt với băng dệt có cấu trúc bề mặt lỏng lẻo.
Chuyển động chậm hơn tạo ra một mối quan tâm khác. Tiếp xúc lâu hơn có thể khiến nhiệt lan ra ngoài đường cắt dự định, làm thay đổi kết cấu hoặc hình thức của khu vực xung quanh.
Vì lý do đó, tốc độ và độ nóng cần phải được xem xét cùng nhau thay vì coi là cài đặt riêng biệt. Độ dày vật liệu, cấu trúc dệt, tính linh hoạt và điều kiện cạnh mong muốn đều có thể ảnh hưởng đến sự kết hợp phù hợp.
Việc kiểm tra thực tế sản xuất có thể tập trung vào một số dấu hiệu dễ thấy:
- Đường cắt có sạch không?
- Các sợi lỏng lẻo có nhìn thấy được không?
- Cạnh có cảm giác cứng bất thường không?
- Nhiệt có ảnh hưởng đến băng gần đó không?
- Vết cắt có ổn định trong quá trình xử lý nhẹ không?
Những điều chỉnh nhỏ sau đó có thể được thực hiện tùy theo phản ứng của vật liệu. Cách tiếp cận như vậy hữu ích hơn là giả định rằng một cách cài đặt sẽ phù hợp với mọi loại băng nylon.
Do đó, đối với Máy cắt băng nylon, tốc độ cắt là một phần của quá trình dán cạnh thay vì chỉ đơn giản là thước đo tốc độ băng di chuyển qua thiết bị. Chu trình cắt cân bằng giúp vật liệu có đủ nhiệt khi cắt đồng thời giữ nhiệt không cần thiết ra khỏi khu vực xung quanh.
Tại sao tình trạng vật liệu lại quan trọng trước khi cắt
Băng nylon không phải lúc nào cũng đến khu vực cắt trong tình trạng giống hệt nhau. Độ dày, kiểu dệt, tính linh hoạt, độ hoàn thiện bề mặt và trạng thái cuộn dây đều có thể ảnh hưởng đến cách vật liệu di chuyển qua máy cắt.
Cuộn quấn chặt có thể gây căng hơn cho băng khi nó rời khỏi cuộn, trong khi cuộn được sắp xếp lỏng lẻo có thể di chuyển kém đều hơn. Việc nạp không đều có thể khiến băng bị dịch chuyển từ bên này sang bên kia, khiến phần cắt khó có thể đạt được cùng một vị trí mỗi lần.
Chiều rộng vật liệu cũng đáng được chú ý. Băng hẹp có thể di chuyển khác với dải rộng hơn, đặc biệt khi đường nạp giấy không cung cấp đủ lực đỡ. Giữ băng thẳng hàng trước khi chạm vào lưỡi dao được làm nóng sẽ giúp giảm chuyển động không cần thiết.
Điều kiện bề mặt cũng có thể ảnh hưởng đến phản ứng nhiệt. Các lớp hoàn thiện khác nhau có thể phản ứng khác nhau khi tiếp xúc với khu vực cắt. Băng có bề mặt mịn hơn có thể hoạt động khác với băng có cấu trúc mềm hơn hoặc nhiều kết cấu hơn.
Trước khi bắt đầu sản xuất, một số bước kiểm tra đơn giản có thể giúp ích:
- Kiểm tra xem băng có di chuyển trơn tru khi cuộn không.
- Tìm kiếm thiệt hại có thể nhìn thấy dọc theo cạnh.
- Xác nhận rằng băng vẫn phẳng một cách hợp lý.
- Kiểm tra xem vật liệu có bị cong hoặc xoắn trong quá trình nạp hay không.
- Quan sát phản ứng của một phần nhỏ trong quá trình cắt.
Việc kiểm tra như vậy giúp người vận hành điều chỉnh quy trình theo vật liệu sẵn có. Xử lý từng cuộn theo cùng một cách có thể gây ra vấn đề khi tình trạng vật lý thay đổi.
Do đó, việc chuẩn bị vật liệu là một phần của quá trình xử lý cạnh. Một lưỡi dao được làm nóng chỉ có thể hoạt động với vật liệu được đưa vào nó. Bước tiến ổn định giúp khu vực cắt có cơ hội tốt hơn để tạo ra cạnh nhất quán.
Máy cắt vải hoàn toàn tự động xử lý công việc lặp đi lặp lại như thế nào
Việc cắt lặp đi lặp lại không chỉ đơn thuần là di chuyển lưỡi dao qua lại. Các cuộn băng dài cần được nạp, định vị, cắt và di chuyển ra khỏi khu vực hoạt động theo trình tự đều đặn. Việc xử lý thủ công có thể khiến mỗi bước phụ thuộc vào người vận hành, trong khi hệ thống tự động điều phối một số hành động trong một quy trình làm việc.
Máy cắt vải hoàn toàn tự động có thể xử lý việc cấp liệu và cắt trong một quy trình được kết nối. Khi vật liệu đi vào đường cấp liệu, máy sẽ di chuyển vật liệu về phía khu vực cắt, định vị, thực hiện cắt và chuẩn bị cho phần tiếp theo.
Tự động hóa có thể hữu ích khi cùng một loại công việc cắt cần được tiếp tục trong thời gian dài. Người vận hành không cần phải đo và di chuyển từng phần bằng tay nhiều lần, cho phép chuyển sự chú ý sang việc cung cấp vật liệu, kiểm tra cạnh và tình trạng máy.
Một quy trình công việc điển hình có thể được xem là:
Nạp vật liệu → Định vị → Cắt nóng → Xử lý cạnh → Thu thập thành phẩm
Mỗi giai đoạn phụ thuộc vào giai đoạn trước đó. Sự cố nạp có thể ảnh hưởng đến việc định vị, trong khi sự cố định vị có thể làm thay đổi vị trí cắt. Giữ trình tự phối hợp giúp giảm bớt sự gián đoạn không cần thiết.
Tự động hóa không loại bỏ nhu cầu quan sát. Những thay đổi về vật liệu, cặn xung quanh khu vực cắt hoặc tình trạng cạnh bất thường vẫn có thể cần được chú ý. Kiểm tra thường xuyên giúp duy trì quy trình trong điều kiện làm việc dự kiến.
Đối với xử lý vải và băng keo, tự động hóa đặc biệt hữu ích khi chuyển động lặp đi lặp lại cần duy trì tính nhất quán. Máy xử lý trình tự thông thường, trong khi người vận hành vẫn chịu trách nhiệm kiểm tra tình trạng vật liệu và ứng phó với các thay đổi.
Những vấn đề có thể xuất hiện trong quá trình cắt băng nylon
Một điểm cắt có thể tiết lộ thông tin hữu ích về những gì đã xảy ra trong quá trình xử lý. Sợi lỏng lẻo, vùng tối, vết cắt không đều hoặc thay đổi về kết cấu có thể chỉ ra vấn đề về nhiệt, chuyển động, tình trạng vật liệu hoặc điều chỉnh máy.
Các sợi lỏng lẻo thường liên quan đến việc xử lý cạnh không đủ. Băng có thể đã được tách thành công nhưng một số sợi vẫn còn tự do dọc theo đường cắt. Có thể cần phải thay đổi thời gian gia nhiệt hoặc tiếp xúc.
Nhiệt độ quá cao có thể tạo ra một kết quả khác. Một cạnh có thể trở nên cứng hơn hoặc có sự thay đổi rõ ràng về bề ngoài. Nhiệt lan truyền ra ngoài khu vực dự định cũng có thể ảnh hưởng đến các sợi gần đó.
Việc cấp liệu không ổn định có thể tạo ra các vị trí cắt không đồng đều. Khi băng di chuyển sang một bên hoặc thay đổi độ căng trong quá trình xử lý, điểm cắt có thể không còn nhất quán nữa. Chuyển động như vậy có thể bị nhầm lẫn với vấn đề về lưỡi dao ngay cả khi bản thân bộ phận cắt vẫn hoạt động bình thường.
Sự khác biệt về vật chất có thể tạo ra những thay đổi tương tự. Hai băng có bề ngoài giống nhau có thể phản ứng khác nhau trong quá trình gia nhiệt vì kiểu dệt, độ dày hoặc cách xử lý bề mặt của chúng không giống nhau.
| Khu vực | Điều gì có thể thay đổi | Những gì cần quan sát |
|---|---|---|
| Chất liệu | Độ dày, dệt, tính linh hoạt | Cách băng phản ứng với nhiệt |
| Máy | Cho ăn, định vị, sưởi ấm | Chuyển động có ổn định không |
| Quy trình | Điều kiện tốc độ và tiếp xúc | Liệu cạnh có còn bằng phẳng hay không |
Nhìn vào cả 3 lĩnh vực sẽ đưa ra hướng điều chỉnh rõ ràng hơn. Việc thay đổi một cài đặt mà không kiểm tra vật liệu hoặc điều kiện cấp liệu chỉ có thể che giấu nguyên nhân thực tế.
Làm thế nào người vận hành có thể kiểm tra cạnh cắt đã hoàn thành
Một sản phẩm hoàn thiện không cần phải kiểm tra phức tạp để phát hiện các vấn đề thường gặp khi cắt. Kiểm tra vật lý và trực quan đơn giản có thể cung cấp thông tin hữu ích về cạnh.
Bắt đầu bằng cách nhìn dọc theo đường cắt. Một cạnh phù hợp phải được giữ ở mức hợp lý ngay cả khi không có các sợi lỏng lẻo rõ ràng kéo dài ra khỏi cấu trúc dệt. Những khác biệt nhỏ có thể xảy ra tùy thuộc vào băng, mặc dù sự sờn rõ rệt đáng được chú ý.
Tiếp theo, kiểm tra khu vực bên cạnh vết cắt. Nhiệt độ quá cao có thể để lại phần cứng, sự đổi màu rõ ràng hoặc thay đổi kết cấu ban đầu. Những dấu hiệu như vậy cho thấy nhiệt độ đã ảnh hưởng đến một khu vực rộng hơn dự định.
Chiều dài và vị trí cắt cũng có thể được kiểm tra. Một cạnh sạch sẽ có giá trị hạn chế khi các mảnh được cắt ở những vị trí khác nhau đáng kể. Do đó, việc cho ăn và định vị ổn định vẫn là một phần của việc kiểm tra chất lượng cuối cùng.
Xử lý ánh sáng có thể cung cấp một dấu hiệu hữu ích khác. Gấp hoặc kéo nhẹ phần cắt có thể để lộ các sợi rời, khó nhìn thấy ngay sau khi xử lý.
Một thói quen kiểm tra cơ bản có thể bao gồm:
- Kiểm tra trực quan cạnh cắt
- Kiểm tra các sợi lỏng lẻo
- Kiểm tra độ cứng bất thường
- Kiểm tra những thay đổi gần đường cắt
- Kiểm tra vị trí vết cắt
- Quan sát cạnh trong quá trình xử lý ánh sáng
Việc kiểm tra không cần phải làm gián đoạn mọi phần của quá trình sản xuất. Việc kiểm tra định kỳ có thể giúp xác định những thay đổi dần dần trước khi chúng trở nên rõ ràng hơn trên một lô nguyên liệu lớn hơn.
Làm thế nào để niêm phong cạnh phù hợp với sản xuất băng nylon
Cắt băng nylon không chỉ đơn giản là chia một cuộn dài thành những đoạn ngắn hơn. Mỗi cạnh mới sẽ trở thành một phần của thành phẩm, do đó tình trạng của nó có thể ảnh hưởng đến việc xử lý và xử lý sau này.
Một chuỗi sản xuất điển hình bắt đầu bằng việc chuẩn bị nguyên liệu. Băng được đặt vào đường nạp và dẫn hướng tới khu vực cắt. Việc định vị giữ vật liệu nằm trong đường đi dự kiến, trong khi phần cắt được làm nóng sẽ tách từng mảnh và xử lý phần cạnh lộ ra.
Sau khi cắt, các phần đã hoàn thiện có thể di chuyển vào khu vực thu gom để xử lý tiếp. Tùy thuộc vào mục đích sử dụng, các mảnh cắt sau này có thể được khâu, gắn, gấp hoặc ghép với các vật liệu khác. Một cạnh ổn định có thể giúp việc xử lý như vậy dễ dàng hơn vì có ít sợi rời hơn để bắt trong lần vận hành tiếp theo.
Do đó, tình trạng vật liệu, chuyển động của máy, gia nhiệt và kiểm tra được kết nối với nhau chứ không phải là các bước riêng biệt. Một sự thay đổi trong một lĩnh vực có thể ảnh hưởng đến một lĩnh vực khác. Ví dụ, cấp liệu không ổn định có thể thay đổi vị trí cắt, trong khi sự thay đổi về độ dày vật liệu có thể làm thay đổi cách nhiệt ảnh hưởng đến cạnh.
A Máy cắt băng nylon đưa việc xử lý cắt và cắt cạnh vào cùng một quy trình làm việc. Máy cắt vải hoàn toàn tự động có thể mở rộng quy trình đó thành quy trình làm việc liên tục hơn bằng cách phối hợp cấp liệu, định vị, cắt và thu gom.
Mục tiêu thực tế vẫn rất đơn giản: tách băng sạch sẽ trong khi vẫn giữ cho cạnh mới được tạo thành ở tình trạng có thể sử dụng được. Kết quả tốt đến từ việc kết hợp quy trình cắt với vật liệu, duy trì chuyển động ổn định và kiểm tra cạnh hoàn thiện trong suốt quá trình sản xuất.