
 THỰC ĐƠN
 英语
 中文简体
 西班牙语
 越南语
 葡萄牙语
 土耳其语
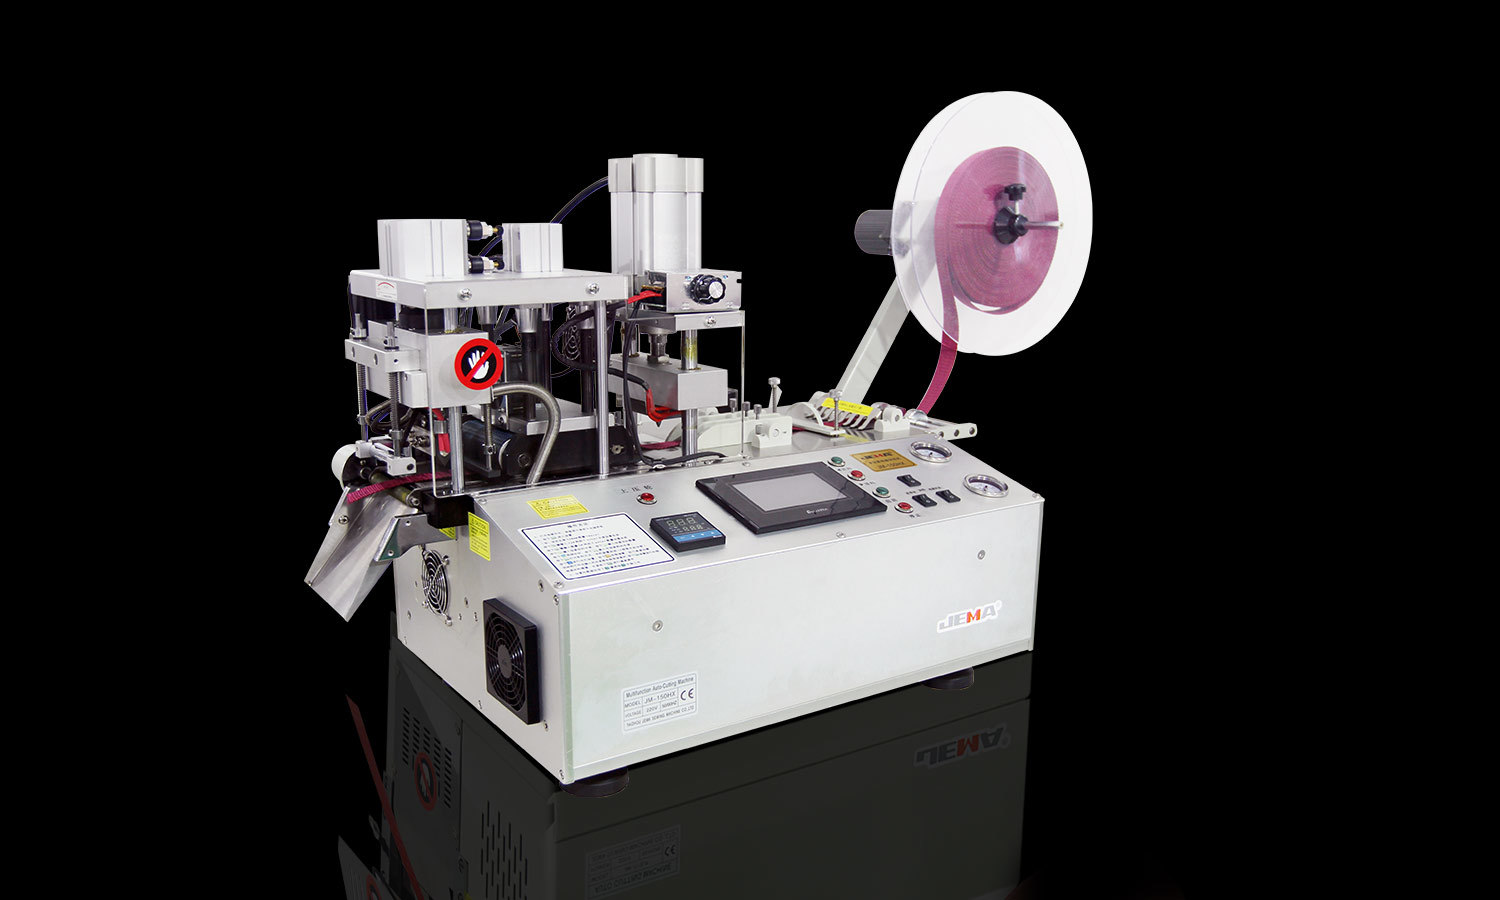
Việc rạch cuộn băng trông có vẻ đơn giản. Một cuộn rộng đi vào máy, vật liệu được cắt theo chiều rộng hẹp hơn và các cuộn thành phẩm đã sẵn sàng cho bước tiếp theo hoặc để vận chuyển. Nhưng lưỡi kiếm chỉ là một phần của câu chuyện. Cách băng di chuyển qua máy cũng quan trọng không kém.
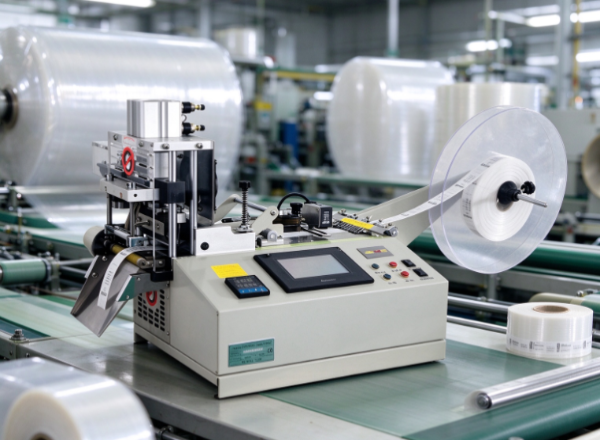
Kiểm soát căng thẳng là trọng tâm ở đây. Nó giữ cho băng chuyển động ổn định trong khi tháo ra, rạch và cuộn lại thành những cuộn nhỏ hơn. Xử lý lực căng không tốt và băng có thể căng, nhăn, trôi hoặc cuộn không đều. Những lỗi đó làm ảnh hưởng đến hình thức của các cuộn thành phẩm và chúng cũng thường ảnh hưởng đến hiệu suất sử dụng sau này.
Không phải tất cả các loại băng đều phản ứng với lực kéo theo cùng một cách. Một màng mỏng hoạt động khác với một sản phẩm dính dày. Mỗi loại băng giấy, băng xốp và các vật liệu dẻo khác đều có nhu cầu xử lý riêng. Đối với một nhà sản xuất, việc học cách kiểm soát lực căng là một phần của việc xây dựng quy trình rạch phù hợp với vật liệu trước đó.
1. Kiểm soát độ căng có ý nghĩa gì trong việc rạch cuộn băng?
Kiểm soát độ căng có nghĩa là quản lý lực kéo trên băng khi nó chạy qua máy rạch. Băng cần có đủ độ căng để di chuyển trơn tru và giữ nguyên vị trí. Lực không được mạnh đến mức làm giãn, biến dạng hoặc làm hỏng vật liệu.
Băng thường trải qua nhiều giai đoạn. Nó bắt đầu trên một cuộn cung cấp lớn, chạy qua khu vực cắt, sau đó cuốn vào các lõi nhỏ hơn. Mỗi giai đoạn ảnh hưởng đến cách thức hoạt động của vật liệu.
Để cuộn cung cấp thư giãn quá tự do và băng sẽ bị chùng xuống và di chuyển. Kéo cuộn tua lại quá mạnh và vật liệu bị giãn hoặc bị bó quá chặt. Dù thế nào đi nữa, những khiếm khuyết xuất hiện rất khó sửa chữa khi cuộn xong.
Kiểm soát căng thẳng sẽ cân bằng các lực này từ đầu đến cuối. Tùy thuộc vào máy, điều đó có thể có nghĩa là điều chỉnh cơ học, cảm biến, phanh hoặc điều khiển tự động. Cách thiết lập có thể khác nhau nhưng mục đích vẫn giống nhau: giữ cho băng ổn định mà không gây căng thẳng.
Căng thẳng không phải là làm cho băng càng chặt càng tốt. Vật liệu khác nhau cần điều kiện khác nhau. Cài đặt phù hợp với băng này có thể sai đối với băng khác, ngay cả trên cùng một máy.
Vì vậy, trước khi bắt đầu công việc, người vận hành nên cân nhắc cấu trúc, độ dày, tính linh hoạt, đặc tính kết dính và mục đích sử dụng của băng.
2. Kiểm soát lực căng ảnh hưởng đến chất lượng rạch như thế nào?
Chất lượng cuộn khe phụ thuộc vào tình trạng lưỡi dao, tính chất vật liệu, sự căn chỉnh của máy và trạng thái cuộn dây. Sự căng thẳng gắn kết nhiều thứ này lại với nhau, bởi vì nó định hình cách hoạt động của băng trước, trong và sau khi cắt.
Khi vật liệu chạy ổn định qua khu vực cắt, đường cắt vẫn ổn định. Khi băng bị dịch chuyển hoặc bị lỏng, vết cắt sẽ không đều. Khi đó các cuộn có thể có mép bị rách hoặc hình dạng sai.
Căng thẳng cũng ảnh hưởng đến chính băng. Lực kéo quá mạnh sẽ làm căng các vật liệu dẻo và lực căng không ổn định sẽ tạo thành các nếp nhăn hoặc nếp gấp. Những khiếm khuyết như vậy xuất hiện rõ ràng hơn khi kiểm tra hoặc khi dán băng dính lên một bề mặt.
Những vật liệu mỏng, mềm hoặc dễ biến dạng là những vật liệu nhạy cảm. Một thay đổi nhỏ trong cách chúng di chuyển có thể di chuyển chúng tại điểm cắt.
Hãy hình dung một cuộn băng đi vào phần cắt trên một đường đi lỏng lẻo hoặc không bằng phẳng. Các lưỡi dao có thể ở trạng thái tốt nhưng vật liệu sẽ không nằm phẳng. Vết cắt bị lệch và các cuộn thành phẩm cần được kiểm tra thêm hoặc làm lại.
Đường dẫn ổn định không đảm bảo đầu ra không có lỗi. Nó mang lại cho hệ thống cắt một điểm khởi đầu đáng tin cậy và sau đó người vận hành có thể xem xét các nguyên nhân khác khi có sự cố xảy ra.
3. Vấn đề gì có thể xảy ra khi độ căng của băng quá cao hoặc quá thấp?
Độ căng sai gây ra các vấn đề khác nhau tùy thuộc vào vật liệu và giai đoạn sản xuất. Việc biết các dấu hiệu cho phép người vận hành tìm kiếm nguyên nhân thực sự thay vì lúc nào cũng đổ lỗi cho cánh quạt.
Khi căng thẳng quá cao
Lực căng quá mức sẽ gây áp lực không cần thiết lên băng. Các màng dẻo bị giãn ra và một số vật liệu bị biến dạng khi chúng đi qua. Lớp dính hoặc lớp nền cũng có thể phản ứng khác nhau khi bị kéo mạnh.
Độ căng cao trong quá trình cuộn lại khiến các cuộn bị bó quá chặt để sử dụng. Đôi khi cuộn bị biến dạng hoặc khó bung ra. Các vật liệu nhạy cảm có thể bị hư hỏng ở cạnh hoặc thay đổi hình dạng sau khi cuộn dây.
Khi căng thẳng quá thấp
Lực căng quá nhỏ sẽ khiến băng bị lệch, gấp nếp hoặc tạo thành các phần lỏng lẻo. Nó sẽ không phẳng trong khu vực cắt, vì vậy khó có được các cạnh sạch sẽ, nhất quán hơn.
Độ căng cuộn dây thấp khiến cuộn bị lỏng. Các lớp thay đổi trong quá trình xử lý, lưu trữ hoặc vận chuyển. Khi khách hàng bắt đầu sử dụng băng, việc cuộn băng không đều sẽ khiến việc phân phối trở nên khó khăn hơn.
Khi độ căng thay đổi trong quá trình sản xuất
Độ căng dao động tạo ra kết quả không nhất quán ngay cả khi thiết lập ban đầu trông ổn. Cuộn có thể bắt đầu tốt và phát triển các khuyết tật khi cuộn cung cấp co lại hoặc điều kiện cuộn dây thay đổi.
| Tình trạng căng thẳng | Hiệu ứng có thể xảy ra | Những gì nhà khai thác có thể cần phải kiểm tra |
|---|---|---|
| Lực kéo quá mức | Cuộn bị kéo căng, biến dạng hoặc quấn chặt | Phản ứng vật liệu và cài đặt cuộn dây |
| Lực kéo không đủ | Nếp nhăn, cuộn lỏng hoặc chuyển động của vật liệu | Đường dẫn web và độ ổn định căng thẳng |
| Căng thẳng không ổn định | Sự thay đổi giữa các phần của một cuộn | Hành vi cung cấp, cắt và tua lại |
Một triệu chứng có thể có nhiều nguyên nhân. Cuộn giấy bị nhăn có thể do thay đổi lực căng, căn chỉnh kém, trục lăn bị hư hỏng hoặc xử lý thô bạo. Hãy nhìn vào toàn bộ quá trình thay vì giả định một thủ phạm duy nhất.
4. Tại sao các vật liệu băng khác nhau cần cài đặt độ căng khác nhau?
Băng khác nhau rất nhiều về cấu trúc và hành vi. Một số có lớp nền màng mỏng. Những người khác sử dụng giấy, vải, xốp hoặc thứ gì khác. Các lớp kết dính và mục đích sử dụng cuối cùng cũng khác nhau.
Những khác biệt đó thay đổi cách băng xử lý lực kéo. Màng dẻo trải dài dưới sức căng lớn. Băng dính trên giấy bị nhăn hoặc rách nếu được xử lý thô bạo. Băng xốp nén hoặc thay đổi hình dạng dưới áp lực. Vật liệu có bề mặt mềm cũng có thể dễ tiếp xúc với con lăn và các bộ phận khác của máy.
Cùng một cài đặt có thể cho kết quả khác nhau trên các sản phẩm khác nhau. Đừng cho rằng thiết lập hoạt động cho băng này sẽ được chuyển thẳng sang băng khác.
Cung cấp chiều rộng cuộn và tình trạng cũng quan trọng. Cuộn lớn hoạt động khác với cuộn nhỏ khi nó giãn ra. Độ dày, độ bền của lớp nền, đặc điểm kết dính và điều kiện bảo quản đều đóng một vai trò quan trọng.
Một phương pháp thực tế là đặt ra các điều kiện phù hợp cho từng họ vật liệu và xác nhận chúng trong quá trình chạy thử. Người vận hành kiểm tra các cạnh cắt, bề mặt, hình dạng cuộn và khả năng tháo cuộn trước khi phê duyệt thiết lập cho sản xuất thông thường.
Hãy nghiêm túc thực hiện những thay đổi trong tài liệu đầu vào. Khi một lô mới hoạt động khác đi, hãy kiểm tra tình trạng của nó và xem lại cách thiết lập hiện có. Điều chỉnh độ căng mà không biết nguyên nhân có thể gây ra các vấn đề mới.
Xử lý vật liệu cụ thể không phải là phức tạp không cần thiết. Đó là cách quá trình rạch thích ứng với các sản phẩm được tạo ra.
5. Kiểm soát độ căng ảnh hưởng đến việc tua lại và hình dạng cuộn thành phẩm như thế nào?
Việc rạch không kết thúc khi các lưỡi cắt băng thành các dải hẹp hơn. Vật liệu vẫn phải được cuộn thành cuộn ổn định, dễ xử lý và phù hợp với ứng dụng của khách hàng.
Độ căng cuộn lại quyết định cách mỗi lớp nằm trên lớp bên dưới. Lực không đều có thể để lại tâm lỏng lẻo, mép bị rách hoặc độ kín khác nhau trên toàn chiều rộng. Sản phẩm hoàn thiện sau đó trông không nhất quán và có thể bị bung ra một cách tồi tệ.
Cuộn chặt không tự động là cuộn tốt. Điều kiện cuộn dây phù hợp phụ thuộc vào vật liệu, cấu trúc cuộn và cách sử dụng sản phẩm. Áp lực quá lớn sẽ làm biến dạng các vật liệu nhạy cảm và quá ít sẽ khiến cuộn không ổn định.
Vấn đề cốt lõi là tốt. Lõi kém, bị hư hỏng hoặc bị đặt sai vị trí sẽ khiến cuộn giấy không thể giữ đúng tâm trong quá trình cuộn dây. Kiểm soát lực căng không thể bù đắp hoàn toàn cho điều đó, vì vậy hãy kiểm tra hệ thống cuộn dây và lõi cùng nhau.
Căn chỉnh cạnh là một điểm khác. Nếu băng đi vào khu vực quấn không đều, cuộn có thể có các cạnh nhô ra hoặc có hình dạng bậc thang. Độ căng ổn định giữ cho vật liệu được kiểm soát, nhưng vẫn cần phải căn chỉnh và dẫn hướng thích hợp.
Đối với các nhà sản xuất cung cấp băng keo cho dây chuyền đóng gói tự động hoặc thiết bị khác, tính nhất quán của cuộn thậm chí còn quan trọng hơn. Khách hàng mong đợi các cuộn cuộn có thể giãn ra mà không bị cản trở, dịch chuyển hoặc dừng đột ngột. Cuộn dây không đều gây khó khăn khi xử lý ngay cả khi băng được cắt theo chiều rộng phù hợp.
Vì vậy, hãy kiểm tra nhiều hơn bên ngoài của cuộn thành phẩm. Kiểm tra xem nó có chắc chắn không, các cạnh có thẳng hàng như thế nào và băng có bị giãn ra như mong đợi hay không.
6. Kiểm soát sức căng tốt hơn có thể giúp giảm lãng phí vật liệu không?
Lãng phí là mối lo thực sự trong quá trình chuyển đổi băng vì một lỗi thường làm hỏng vật liệu xung quanh nó chứ không chỉ ở vị trí bắt đầu. Khi lực căng trở nên không ổn định, người vận hành có thể phải dừng máy, kiểm tra cuộn, điều chỉnh thiết lập và cắt bỏ những phần bị hư hỏng.
Những lần dừng đó sẽ tốn thời gian và thu hẹp sản lượng có thể sử dụng của một lần chạy. Nếu lỗi được phát hiện muộn thì có nghĩa là nhiều vật liệu hơn đã được xử lý trong điều kiện tồi tệ.
Căng thẳng ổn định làm giảm một số rủi ro này bằng cách kiểm soát đường dẫn vật chất. Nó giúp phát hiện vấn đề dễ dàng hơn và giúp người vận hành duy trì các điều kiện ổn định. Nhưng chỉ kiểm soát căng thẳng sẽ không ngăn chặn được mọi sự lãng phí. Lưỡi dao bị mòn, vật liệu kém, sai lệch và xử lý sai lầm đều góp phần vào vấn đề này.
Cắt giảm chất thải bắt đầu bằng việc xem quá trình. Nếu lỗi tiếp tục xuất hiện sớm trong quá trình chạy, hãy xem lại thiết lập ban đầu. Nếu chúng phát triển khi nguồn cung giãn ra, hãy kiểm tra xem liệu căng thẳng có thay đổi ở giai đoạn đó hay không. Nếu cuộn xong gió không đều, bạn hãy chú ý kỹ hơn ở phần cuộn lại.
Việc ghi lại các sự cố lặp lại giúp tách biệt các lỗi xảy ra một lần khỏi các mẫu cần khắc phục. Vấn đề không phải là cứ điều chỉnh máy mà không có lý do rõ ràng. Đó là tìm ra nơi mà quá trình trở nên không ổn định và giải quyết nguyên nhân đó.
Tránh lãng phí cũng cắt giảm việc làm lại và kiểm tra lặp lại. Những lợi ích này dựa vào thói quen vận hành ổn định và sự hiểu biết rõ ràng về cách vật liệu phản ứng với máy.
7. Người vận hành nên kiểm tra những gì khi điều chỉnh kiểm soát lực căng?
Việc điều chỉnh mức độ căng thẳng sẽ hiệu quả hơn với một thói quen có cấu trúc. Những thay đổi lớn được thực hiện mà không kiểm tra sẽ tạo ra những lỗi mới và che giấu lỗi ban đầu.
Bắt đầu bằng cách kiểm tra băng và máy. Vật liệu bị hư hỏng, con lăn bẩn, các bộ phận bị mòn hoặc cuộn nằm không đúng vị trí có thể gây ra các vấn đề giống như lỗi căng.
Xem lại con đường vật chất quá. Băng phải chạy qua máy mà không bị ma sát không cần thiết hoặc bị trôi sang một bên. Nếu nó đi vào khu vực cắt theo một góc, việc thay đổi độ căng sẽ không giải quyết được vấn đề cơ bản.
Chạy thử là một cách hay để kiểm tra thiết lập trước khi sản xuất chính thức. Trong quá trình đó, người vận hành sẽ kiểm tra các cạnh cắt, tìm kiếm các nếp nhăn hoặc độ giãn và kiểm tra xem các cuộn thành phẩm có ổn định hay không. Kết quả được so sánh với các yêu cầu chất lượng đã thỏa thuận.
Một số kiểm tra hỗ trợ quá trình này:
- Kiểm tra cuộn đến. Tìm kiếm những hư hỏng có thể nhìn thấy, các cạnh không đều hoặc bất kỳ thứ gì khác có thể ảnh hưởng đến việc tháo cuộn.
- Kiểm tra đường đi của máy. Xác nhận băng chạy qua các con lăn và khu vực cắt bên phải như dự định.
- Xem lại kết quả cuộn dây. Chú ý các lớp bị lỏng, độ kín quá mức, sự dịch chuyển của các cạnh hoặc những thay đổi về hình dạng cuộn.
- Điều chỉnh một điều kiện tại một thời điểm. Bằng cách đó bạn có thể biết liệu một thay đổi có thực sự hữu ích hay không.
- Ghi lại các cài đặt và quan sát phù hợp. Bản ghi cho phép người vận hành lặp lại thiết lập khả thi và theo dõi các biến thể sau này.
Làm theo hướng dẫn của nhà sản xuất máy khi điều chỉnh. Phương pháp đúng phụ thuộc vào thiết bị và hệ thống điều khiển của nó. Những tiếng động lạ, ngắt quãng lặp đi lặp lại hoặc chuyển động bất ngờ cần được điều tra trước khi tiếp tục sản xuất.
Việc đào tạo cũng được tính. Những người vận hành có kinh nghiệm thường sớm cảm nhận được sự căng thẳng không ổn định, nhưng kiến thức đó sẽ đến với toàn đội. Hướng dẫn công việc rõ ràng giúp giảm bớt sự khác biệt giữa các ca và giúp việc kiểm tra chất lượng trở nên nhất quán hơn.
8. Các nhà sản xuất nên đánh giá khả năng kiểm soát lực căng như thế nào khi lựa chọn một thiết bị Máy xén băng cuộn ?
Người mua lựa chọn máy xén cuộn băng thường xem xét khả năng cắt, khả năng tương thích vật liệu và nhu cầu sản xuất. Kiểm soát độ căng cũng đáng được quan tâm vì nó định hình cách máy xử lý các sản phẩm khác nhau từ tháo cuộn đến cuộn lại.
Hệ thống phù hợp phụ thuộc vào loại băng mà nhà sản xuất mong muốn chạy. Một nhà máy chủ yếu làm việc với một loại vật liệu có những nhu cầu khác với màng xử lý chuyển đổi, giấy, xốp và các sản phẩm kết dính khác. Cho nhà cung cấp biết các yêu cầu về vật liệu dự định và cuộn thành phẩm trước khi so sánh máy.
Hỏi cách quản lý độ căng trong quá trình tháo, cắt và cuộn lại. Hỏi xem điều chỉnh là thủ công hay tự động, cách máy đối phó với các điều kiện cuộn thay đổi và những hỗ trợ nào tồn tại khi quy trình không ổn định.
Một cuộc trình diễn hoặc dùng thử mẫu cho thấy những điều mà mô tả sản phẩm sẽ không làm được. Cung cấp vật liệu đại diện và xem xét các cuộn đã hoàn thiện về chất lượng cạnh, độ đồng nhất của cuộn và tính dễ sử dụng. Cuộc thử nghiệm phải phản ánh quá trình sản xuất thực tế một cách sát thực tế nhất.
Đồng thời cũng đề cập đến việc đào tạo về bảo trì và vận hành. Hệ thống kiểm soát độ căng cần được thiết lập và chăm sóc thích hợp để hoạt động như dự định. Người mua nên biết cách kiểm tra các bộ phận liên quan, phát hiện các vấn đề thường gặp và nhận trợ giúp khi việc điều chỉnh không giải quyết được chúng.
Đánh giá việc mua hàng dựa trên toàn bộ quá trình làm việc chứ không phải một tính năng. Máy xén phải phù hợp với vật liệu, mang lại chất lượng cuộn mà bạn mong muốn và phù hợp với phương pháp vận hành của bạn. Kiểm soát độ căng là một phần của đánh giá đó, nhưng nó có vai trò trực tiếp trong việc giữ cho băng ổn định trên đường từ cuộn cung rộng đến cuộn hẹp thành phẩm.
 + 86-576-88177528
 + 86-576-88172167

 Số 367 Đường Quảng Hưng, ξ Một con phố, Quận Jiaojiang, Thành phố Taizhou, China.

